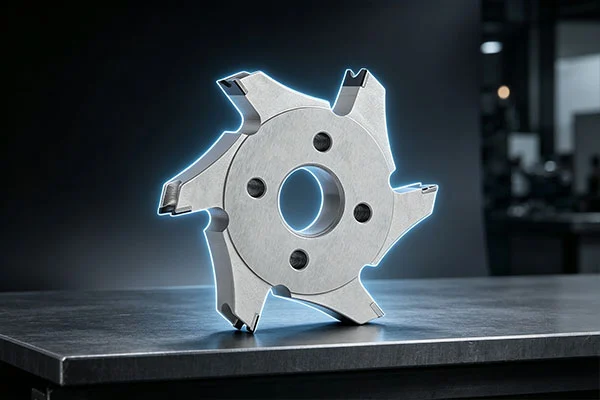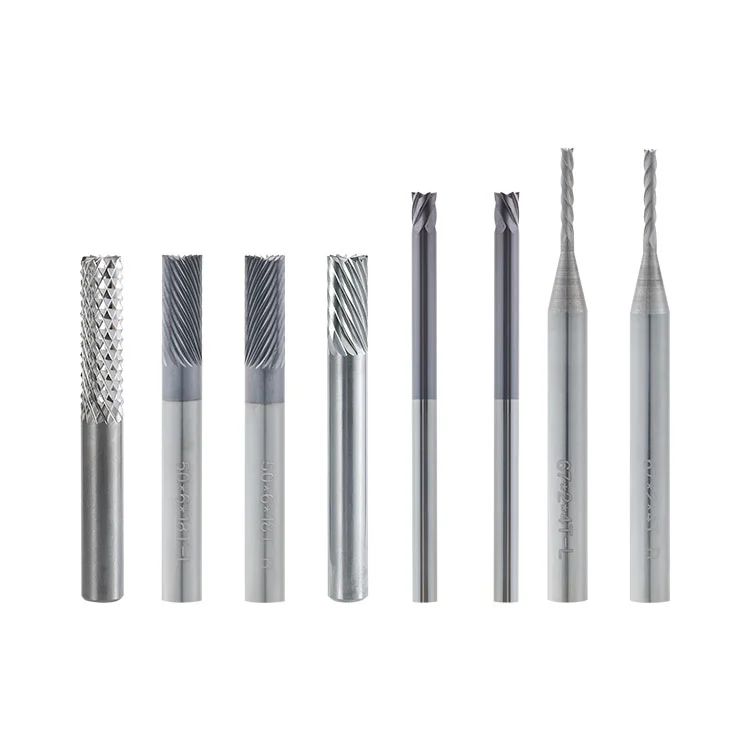
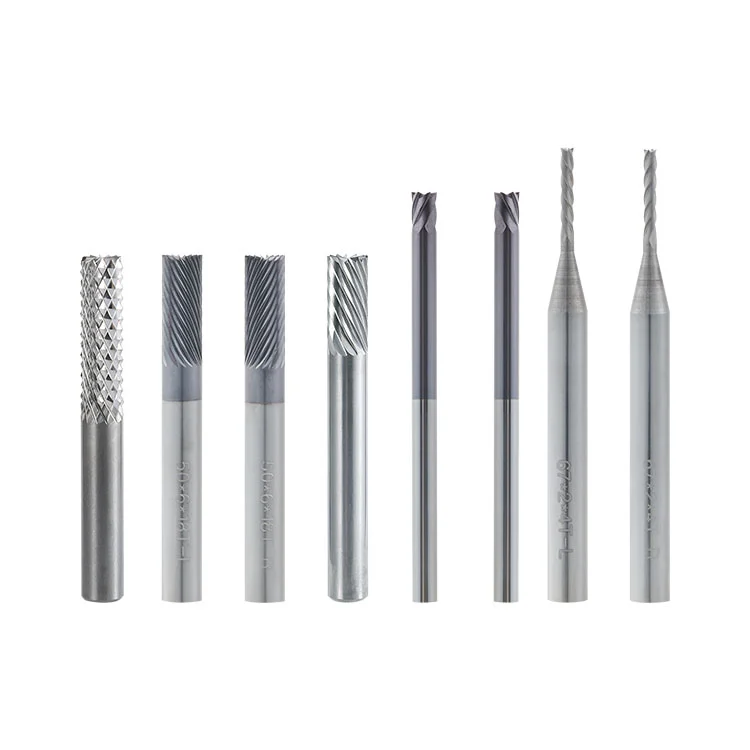
Dongguan Weicheng Electronic Co., Ltd.NYÁK-vágószerszámokat fejleszt az ipari táblafeldolgozáshoz, beleértve aKeményfém PCB élvágó vágó, egy tömör cementezett keményfém szerszám, amelyet aranyujj-ferdítéshez és letöréshez terveztek. Az egyenes szárszerkezettel és a passzivált, tükörfényesre polírozott vágóéllel ez a vágó sima ferde felületeket készít, miközben csökkenti az aranyozott réteg megkarcolásának vagy leválásának kockázatát a PCB csatlakozó előkészítése során.
1. Miért számít az arany ujjak ferdesége?
2. Hogyan működik a ferde levágási folyamat
3. A keményfém konstrukció előnyei
4. Passziválás és tükörfényezés
5. A megfelelő vágóméret kiválasztása
Az arany ujjak vezető érintkezési területek a nyomtatott áramköri lap széle mentén. Általában egy kompatibilis foglalattal vagy csatlakozóval rendelkező PCB csatlakoztatására használják. A behelyezés előtt előfordulhat, hogy az arany ujjak végeit le kell ferdíteni, hogy ferde vezetőfelületet hozzanak létre.
A megfelelően megmunkált ferdeszög segíti a táblát a csatlakozóba vezetni, és támogatja a sima behelyezést és eltávolítást. Az aranyozott felület állapota különösen fontos, mert a karcolások, hámlás vagy egyenetlen élek befolyásolhatják az érintkezési felületet és a kész tábla megjelenését.
Az automatizált NYÁK-gyártásban a tábla élének megmunkálásához egy dedikált ferde vágót használnak. Élvonalbeli állapota, méretpontossága és a géppel való kompatibilitása mind befolyásolja a kész ferde konzisztenciát.
A keményfém vágó egy automata PCB ferde gép orsójára van rögzítve. Működés közben a szerszám nagy sebességgel forog, miközben a PCB szabályozott előtolási sebességgel halad át a gépen.
Az arany ujj vége érintkezik a forgó vágóéllel, amely megmarja a tábla élét, hogy ferde vezetőfelületet képezzen. Az eljárást folyamatos megmunkálásra tervezték, és konzisztens ferdeszöget eredményezhet, ha a gép beállítását és az adagolási feltételeket megfelelően szabályozzák.
Az egyik fontos szempont, hogy maga a vágó nem határozza meg a ferdeszöget. A ferde szöget a ferdegép előre beállítja és beállítja. A vágó egy egyenes szárú szerszám, és a gép konfigurációja határozza meg a szükséges megmunkálási szöget.
A vágó ultrafinom szemcséjű cementált keményfémből készül, amelyet gyakran volfrámacélnak is neveznek. Ez az anyag nagy keménységgel és kopásállósággal rendelkezik, így alkalmas a nyomtatott áramköri lapok gyártásában végzett ismételt vágási műveletekre.
Masszív keményfém felépítése támogatja a folyamatos arany ujjletöréshez szükséges vágási teljesítményt. A szerszám kiválasztásánál figyelembe kell venni a tábla anyagát, a gép orsóját, a forgácsolási paramétereket és a gyártási mennyiséget.
A magas üvegszál- vagy szervetlen töltőanyag-tartalmú lapoknál a szerszámkopás fokozódhat. Ezeket az anyagokat mintafeldolgozással kell értékelni a vágási minőség és a szerszámkompatibilitás megerősítése érdekében a tömeggyártás előtt.
A vágóél állapota különösen fontos az aranyozott NYÁK élek megmunkálásánál. A kezeletlen éles él vagy a sérült vágóél karcolásokat, súrlódást vagy helyi feszültséget okozhat a ferdítési folyamat során.
A passziválás és a tükörfényezés segít eltávolítani az éles pontokat a vágóél mentén, és simább érintkezési felületet eredményez. Ez csökkentheti az aranyozott réteggel szembeni súrlódást, és csökkentheti az arany leválásának kockázatát a megmunkálás során.
A vágó azonban csak egy tényező, amely befolyásolja a végeredményt. Figyelembe kell venni az aranyréteg tapadását, a tábla állapotát, az orsó kifutását, a por eltávolítását és az adagolási sebességet is. A folyamatos gyártás előtt ajánlott az első cikk ellenőrzése.
Ha csak az átmérő alapján választja ki a vágót, az szerelési vagy feldolgozási problémákhoz vezethet. A szerszámnak illeszkednie kell az orsóhoz, a patronhoz és a ferdegép rendelkezésre álló beépítési helyéhez.
A termékleírás a vágó átmérőjének, a fogmennyiségnek, a szár átmérőjének és hosszának különböző kombinációit tartalmazza. A listán szereplő vágóátmérők 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm és 6,35 mm. A szár átmérője típustól függően 3,175 mm, 6 mm és 6,35 mm.
Rendelés előtt erősítse meg az alábbi információkat:
● Vágó átmérő:Ellenőrizze a szükséges átmérőt a gép beépítési helyéhez és a feldolgozási konfigurációhoz képest.
● A szár átmérője:Illessze a szárat az orsóhoz és a befogópatronhoz a biztonságos rögzítés érdekében.
● Szerszám hossza:Erősítse meg a gép beállításához szükséges vágási hosszt és teljes hosszt.
● Fogak száma:Válassza ki a megfelelő modellt a szükséges megmunkálási feltételeknek és a berendezések kompatibilitásának megfelelően.
● Tábla anyaga:Adja meg a PCB típusát és a vonatkozó anyagjellemzőket a szerszám értékeléséhez.
Gépmodell, meglévő vágóminta vagy műszaki rajz megadása segíthet a szükséges méretek ellenőrzésében a gyártás előtt.
Az arany ujjak karcolásai, a bevonat leválása és az egyenetlen ferde felületek több különböző okból származhatnak. Előfordulhat, hogy a vágó cseréje a gép és a tábla állapotának ellenőrzése nélkül nem oldja meg a mögöttes problémát.
A lehetséges okok közé tartozik a forgácsolt vágóél, az elégtelen passziválás, a szerszám túlzott kifutása, a rossz porgyűjtés, a túlzott adagolási sebesség vagy az aranyozott réteg gyenge tapadása. Vizsgálja meg a vágót és a nyomtatott áramköri lap felületét az első cikk szerinti tesztelés során.
A felületi hullámok és a látható szerszámnyomok összefüggésbe hozhatók az orsó vagy a befogópatron kopásával, a szerszám elégtelen merevségével, a tábla instabil szállításával vagy az orsó fordulatszáma és az előtolási sebesség közötti nem megfelelő kapcsolattal.
Az egyenetlen ferdeszögek a gép helytelen szögbeállításából, a tábla pozicionálási eltéréseiből, instabil szállításból vagy rendellenes orsókifutásból adódhatnak. A ferde szöget a gépen keresztül kell ellenőrizni és beállítani, ahelyett, hogy feltételeznénk, hogy a vágó fix alakítási szöggel rendelkezik.
A magas üvegszál-tartalom, a rossz porelszívás, a túlzott vágási hőmérséklet és a nem megfelelő feldolgozási paraméterek felgyorsíthatják a szerszámkopást. A rendszeres ellenőrzés segít azonosítani az élvonalbeli állapot változásait, még mielőtt azok befolyásolnák a gyártás minőségét.
A helyes telepítés és a rendszeres karbantartás segít megőrizni a szerszám állapotát és támogatja a stabil feldolgozást. Használat előtt megfelelő nagyítással ellenőrizze a vágót, hogy nincsenek-e rajta repedések, forgácsok vagy élek sérülései. A szárnak és a befogópatronnak tisztának kell lennie, és a megmunkálás előtt ellenőrizni kell a szerszám kifutását.
A gyártás során tartsa működőképes a porgyűjtő rendszert, hogy eltávolítsa az üvegszálat és egyéb vágási törmeléket. Kerülje el a deszka adagolási sebességének hirtelen változásait, amelyek ütési terhelést okozhatnak, és növelhetik az élvonalbeli sérülések kockázatát.
A feldolgozás után puha kefével távolítsa el a port, és tárolja a vágót száraz helyen. Kerülje a vágóél és a kemény tárgyak érintkezését. Ha az él elhomályosul, a professzionális utánköszörülés visszaállíthatja a vágási képességét. Köszörülés után újra ellenőrizni kell az ütést, mielőtt a szerszámot visszahelyezné.
A próbavágást és az első cikk ellenőrzését beszerelés vagy szerszámcsere után kell elvégezni. A folyamatos gyártás megkezdése előtt ellenőrizze a ferde szöget, a felületkiképzést és az aranyozott réteg állapotát.
V: A PCB ferde gépeken használják az aranyozott arany ujjak végeinek letörésére. Az eljárás ferde vezetőfelületet hoz létre, amely támogatja a PCB csatlakozókba való beillesztését.
V: Nem. A maró egyenes szárú szerkezettel rendelkezik, rögzített alakítási szög nélkül. A ferde szöget a PCB ferde gép állítja be és állítja be.
V: A passziválás és a tükörfényezés segít eltávolítani az éles pontokat, és simább vágóélt hoz létre. Ez segít csökkenteni a súrlódást, a karcolódást és a leválás kockázatát az aranyozott felületen.
V: A vékony FPC táblák letörés szempontjából értékelhetők. A deszka adagolási sebességét csökkenteni kell a vágási hatás korlátozása érdekében, és gyártás előtt mintavizsgálat javasolt. A vastag merevítőlemezekkel ellátott FPC táblák szintén előzetes értékelést igényelnek.
V: A lehetséges okok közé tartozik a töredezett vagy nem kellően polírozott vágóél, a szerszám túlzott kifutása, a szerszám és a tábla közé szorult por, a nagy adagolási sebesség vagy az aranyozott réteg rossz tapadása. Ezeket a tényezőket egyenként kell ellenőrizni.
V: Ellenőrizze az orsó és a befogópatron specifikációit, a beépítési helyet, a szükséges szerszámhosszt és a gép konfigurációját. A maró méreteit a berendezés rajzával vagy egy meglévő szerszámmintával kell megerősíteni.
V: Igen. A professzionális utánköszörülés visszaállíthatja a tompa vágóélt, ha a szerszám állapota ezt lehetővé teszi. Köszörülés után ellenőrizze a vágóélt, és újra ellenőrizze a szerszám kifutását, mielőtt visszahelyezné.
V: Végezze el az első cikk vizsgálatát a ferde szög, a felületkezelés és az aranyozott réteg állapotának ellenőrzésére. Ellenőrizze a vágó felszerelését, az orsó kifutását, a befogópatron tisztaságát, a tábla elhelyezését és a porgyűjtést is.
A következetes PCB-arany ujjlevágás a keményfém szerszámszerkezet, a legmodernebb előkészítés, a gépi kompatibilitás és a folyamatvezérlés megfelelő kombinációját igényli. Ezeknek a tényezőknek a gyártás előtti értékelése segít a gyártóknak megőrizni a stabil ferde minőséget és csökkenteni az elkerülhető felületi hibákat.
Keményfém vágót keres nyomtatott áramköri lapok aranyujjas levágásához?
Küldje el csapatunknak gépspecifikációit, vágórajzát vagy mintakövetelményeit.
Kérdés küldése