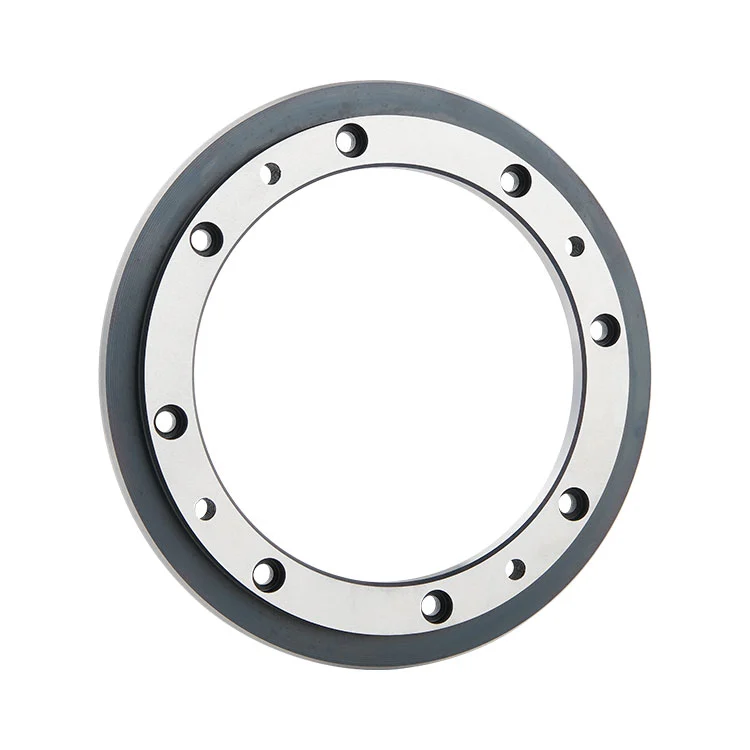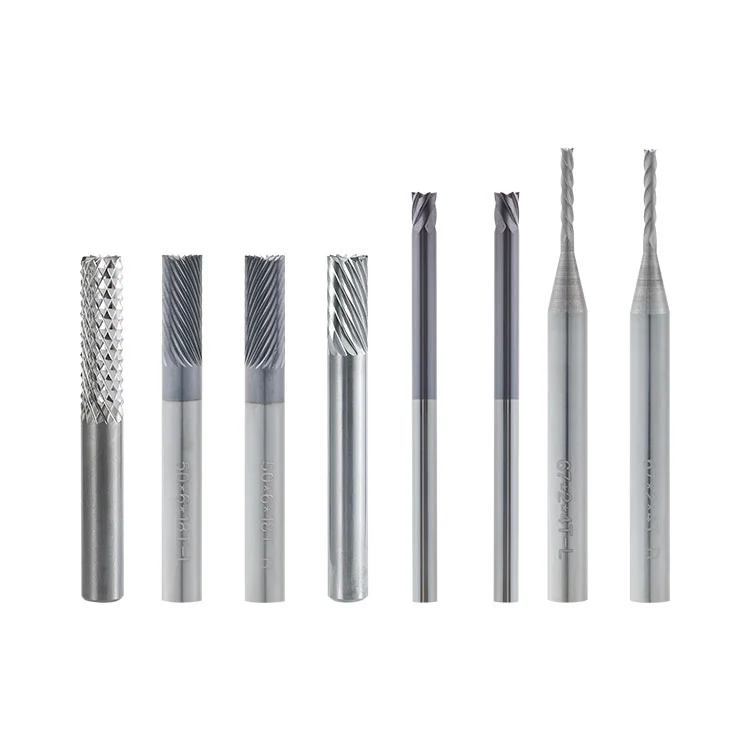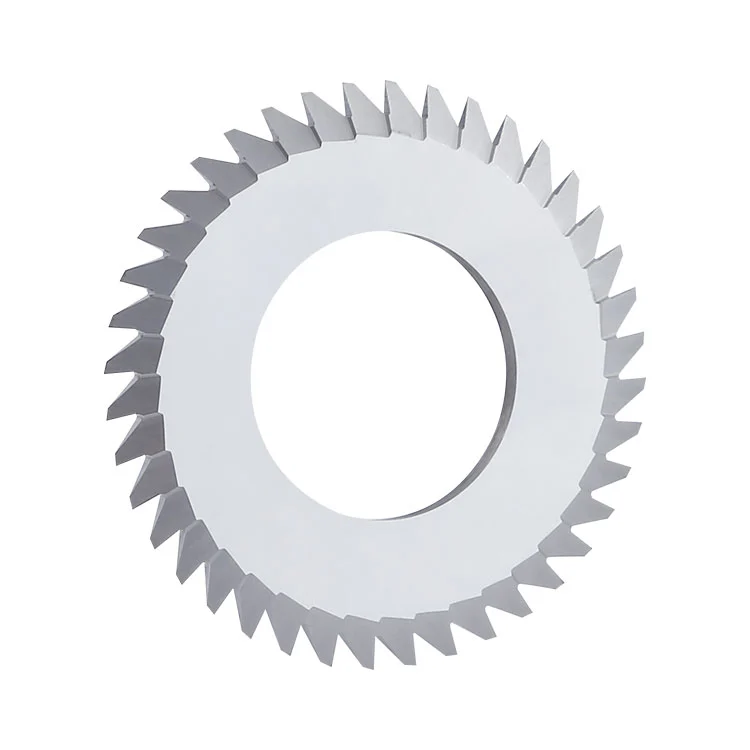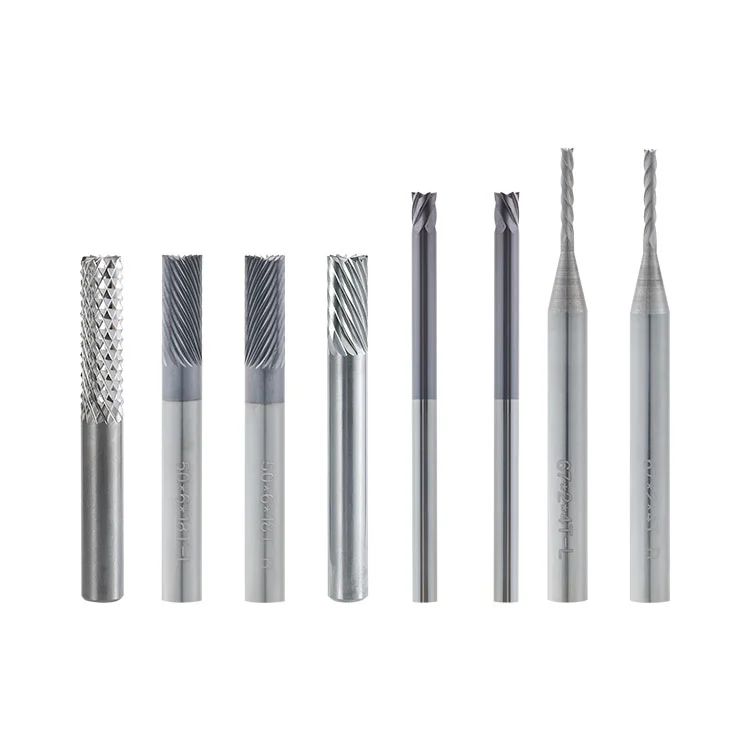
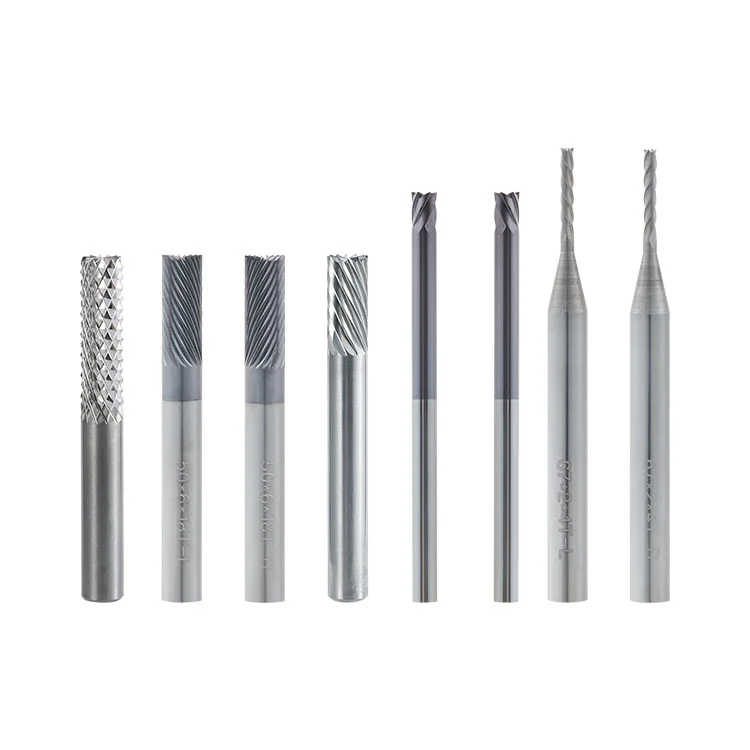
Professzionális beszállítóként a Winway kínálja a keményfém NYÁK élvágót, egy tömör cementált keményfém szerszámot, amelyet automata PCB ferde gépekhez terveztek. PCB aranyozott arany ujjak végeinek levágására és letörésére szolgál. Az egyenes szárszerkezetnek köszönhetően a vágóél passziváláson és tükörpolírozáson esik át, hogy sima ferde felületeket kapjon. Ez segít csökkenteni a karcolásokat és az aranyozott réteg leválását, miközben megfelel a csatlakozó behelyezési és kihúzási követelményeinek. A vágó alkalmas PCB arany ujjletörés folyamatos tömeggyártására.
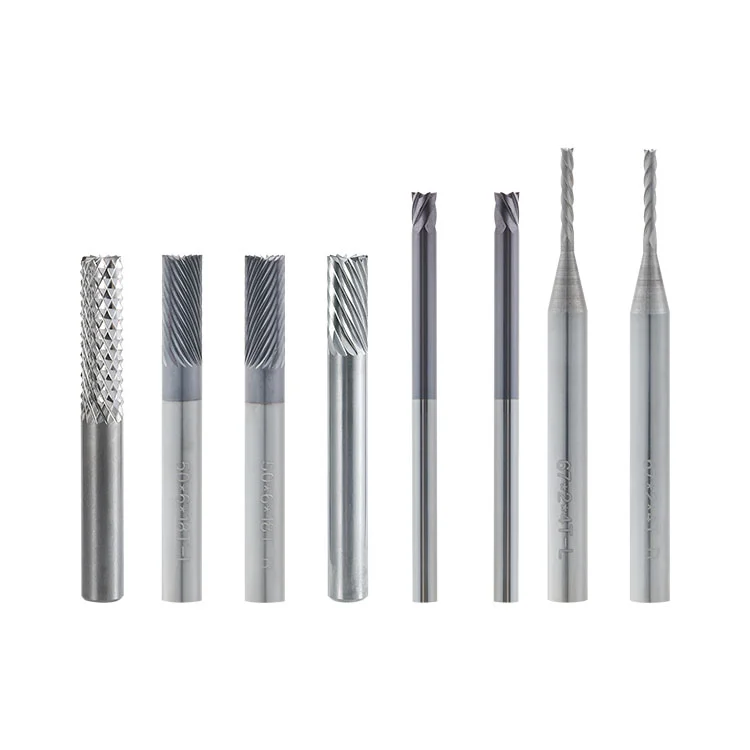
A keményfém NYÁK élvágó vágó egy speciális vágószerszám PCB ferde gépekhez. Integráltan ultrafinom szemcséjű cementált keményfémből (volframacél) készül, és egyenes szárral rendelkezik az orsó rögzítéséhez. Működés közben a külső kör alakú vágóél nagy sebességgel forog, miközben a PCB kártya állandó sebességgel halad át a gépen. A szerszám megmunkálja a vezető ferde felületet az aranyozott arany ujj végén a csatlakozó későbbi beillesztéséhez.
A vágó a ferdegép orsójára van szorítva, és nagy sebességgel forog. A NYÁK-kártyát a lánctalpas szállítómechanizmus állandó sebességgel táplálja, lehetővé téve, hogy az arany ujj vége folyamatosan érintkezzen a forgó vágóéllel. A ferde szöget a gép berendezése előre beállítja és beállítja, nem pedig maga a vágó.
A vágóél megmarja a tábla élét, hogy egy menetben egyenletes ferde felületet hozzon létre. A passziválás és polírozás gyengíti az éles pontokat a szélek mentén, csökkentve ezzel a szakadást és az aranyozott réteggel szembeni súrlódást a vágás során, és csökkenti az aranyhámlás kockázatát.
● Tömör keményfém felépítés:Beépített ultrafinom szemcséjű cementált keményfémből készült a nagy keménység és kopásállóság érdekében.
● Passzivált vágóél:A vágóél passzivált és polírozott, hogy kiküszöbölje az éles pontokat és csökkentse az aranyozott felület karcolódását.
● Egyenes szár kialakítás:Támogatja az orsó rögzítését a kompatibilis automata NYÁK-leélező gépeken.
● Stabil vágás:A folyamatos vágás az összeszerelősoros deszka adagolással segít egyenletes ferde felületek létrehozásában.
● Csökkentett bevonatkárosodás:A polírozott vágóél segít csökkenteni a súrlódásból eredő aranyhámlást és karcolódást az arany ujjletörés során.
A következő specifikációk különböző vágóátmérőkre, fogmennyiségekre, szárátmérőkre és hosszokra vonatkoznak. Válassza ki a keményfém nyomtatott áramköri lap élvágót a ferde gép orsó- és szerszámtartó követelményei szerint.
| Sorrendi | Átmérő (D) | Fogak száma (P) | Szár átmérő (d) | Hossz (L1) | Teljes hossz (L) |
| 01 | 2 | 4 | 6 | 15 | 50/67 |
| 02 | 3 | 6 | 6 | 15 | 50/67 |
| 03 | 4 | 8 | 6 | 15 | 50/67 |
| 04 | 6 | 12 | 6 | 17 | 50/67 |
| 05 | 6.35 | 18 | 6.35 | 18 | 50/67 |
| 06 | 3.175 | 6 | 3.175 | 4.5 | 50 |
| 07 | 2 | 4 | 3.175 | 14 | 54 |
| 08 | 3.175 | 10 | 3.175 | 12 | 54 |
| 09 | 2 | 4 | 3.175 | 14 | 67 |
| 10 | 3.175 | 6 | 3.175 | 16 | 67 |
| 11 | 1.5 | 4 | 6 | 14 | 50 |
| 12 | 2 | 4 | 6 | 14 | 50 |
| 13 | 6 | 18 | 6 | 16 | 50 |
| 14 | 2 | 4 | 6 | 14 | 67 |
| 15 | 3 | 6 | 6 | 14 | 67 |
| 16 | 4 | 8 | 6 | 14 | 67 |
| 17 | 6 | 18 | 6 | 16 | 67 |
| 18 | 6 | 12 | 6 | 30 | 80 |
| 19 | 6.35 | 12 | 6.35 | 25 | 50 |
● FR-4 merev táblák:Aranyozott arany ujjak ferde letörése a PCB összeszerelősoros gyártásnál.
● Memóriakártyák:Arany ujjú ferde felület kialakítása a csatlakozó behelyezésének támogatására.
● Kommunikációs táblák:Arany ujjletörés kommunikációs áramköri lapokhoz.
● Ipari vezérlőkártyák:Ferde felületi megmunkálás ipari vezérlő PCB csatlakozókhoz.
● Teszttáblák:Arany ujjú ferde feldolgozás PCB tesztlapokhoz.
● Folyamatos gyártás:Tömeges arany ujjú ferde feldolgozás automata PCB ferde gépekkel.
A vékony FPC táblák letörés szempontjából is értékelhetők. Csökkenteni kell a deszka adagolási sebességét, és előzetesen mintavizsgálatot kell végezni.
● Nagy töltőanyagtartalmú speciális táblák:A magas üvegszál tartalmú vagy magas szervetlen töltetű táblák felgyorsíthatják a szerszámkopást, és növelhetik az arany leválásának vagy az élek berepedésének kockázatát.
● Kiálló réz:Azok a munkadarabok, amelyek rézcsomókkal vagy visszamaradt réznyúlványokkal rendelkeznek a tábla szélén, az adagolás során ütközhetnek a vágóéllel.
● Fém lemezek:Nem alkalmas alumínium alapfelületek vagy más fémlemezek nagy felületű vágására.
● Rossz porkezelés:A hatékony porgyűjtés nélküli gyártósorok üvegszálas port halmozhatnak fel és növelhetik a vágási súrlódást.
● Túl nagy vágási terhelés:Kerülni kell, hogy a tábla adagolási sebessége és vágási nyomása meghaladja a szerszám névleges munkakörülményeit.
● Gyenge bevonat tapadás:A gyenge aranyozott rétegtapadással rendelkező nyomtatott áramköri lapokon a vágó állapotától függetlenül leválási hibák léphetnek fel.
Félreértés:A szerszám szöge közvetlenül meghatározza a ferdeszöget.
Javítás:A keményfém NYÁK élvágó vágó egyenes szárú szerkezettel rendelkezik, és nincs rögzített alakítási szöge. A ferde szöget a ferde gép berendezése állítja be, nem maga a vágó.
Félreértés:A hagyományos PCB szárú marók közvetlenül helyettesíthetik a speciális arany ujjú ferde marókat.
Javítás:A közönséges marók éles, kezeletlen vágóélekkel rendelkezhetnek. Megfelelő passziválás és polírozás nélkül megkarcolhatják az aranyozott réteget és növelhetik az aranyhámlás kockázatát.
Félreértés:A hosszabb vágóél mindig javítja a megmunkálási teljesítményt.
Javítás:A túl hosszú vágóél csökkentheti a szerszám merevségét, vágási vibrációt okozhat, és szerszámnyomokat vagy karcolásokat hagyhat az arany ujjbevonaton.
Félreértés:A nagyobb vágóátmérő mindig növeli a feldolgozás hatékonyságát.
Javítás:Az átmérőnek meg kell egyeznie az orsó beépítési helyével és a gép konfigurációjával. A nagy átmérőjű szerszámokat nem szabad a kompatibilitás ellenőrzése nélkül kiválasztani.
1. Első cikk ellenőrzése:Végezzen próbavágást a tömeggyártás előtt, hogy ellenőrizze a ferdeszöget és az arany ujjú bevonat állapotát.
2. Futásvezérlés:Ne használjon túlzott sugárirányú kifutású marókat, amelyek felületi hullámosodást és arany ujjkarcolásokat okozhatnak.
3. Tiszta telepítés:Ne szerelje fel a vágót, ha a szár vagy a befogópatron olajjal vagy porral szennyezett, vagy kopás jeleit mutatja.
4. A szerszám állapota:Letört élű, bevágásokkal vagy repedésekkel rendelkező vágóeszközöket nem szabad használni.
5. Stabil takarmányozás:Kerülje el a deszka adagolási sebességének hirtelen változását, mivel az ütési terhelés a vágóél forgácsolását okozhatja.
6. Biztonságos leállítás:Ne húzza erővel a táblát a gép leállításához feldolgozás közben, mert ez vízszintes karcolásokat okozhat az aranyozott felületen.
Lehetséges okok:Letört vágóél, elégtelen passziválás vagy polírozás, túlzott szerszámkifutás, rossz porgyűjtés, üvegszálas por rekedt a vágóél és a tábla felülete közé, túlzott táblaadagolási sebesség vagy a PCB aranyozott réteg nem megfelelő tapadása.
Lehetséges okok:Az orsó vagy a befogópatron kopása, a szerszám elégtelen merevsége, a tábla adagolási sebessége és az orsó fordulatszáma közötti eltérés, vagy instabil tábla szállítása és pozicionálása.
Lehetséges okok:Helytelen ferdeszögbeállítások a gépen, tábla szállítása vagy pozicionálási eltolása, szerszámkopás vagy rendellenes orsókifutás.
Lehetséges okok:Magas üvegszál-tartalom a táblában, gyenge porgyűjtés, túlzott vágási hőmérséklet vagy nem megfelelő vágási paraméterek.
Lehetséges okok:Réz csomók vagy idegen tárgyak a táblán, amelyek a szerszámba ütköznek, vagy túlzott adagoló hatás.
1. Telepítés előtt:Mikroszkóp alatt ellenőrizze, hogy a vágóélen nincs-e csorba és repedés. Tisztítsa meg a szerszám szárát és a befogópatront, és mérje meg a szerszám kifutását.
2. A feldolgozás során:Tartsa működőképes a porgyűjtő rendszert, hogy eltávolítsa a vágóport és csökkentse a vágóélek kopását.
3. Feldolgozás után:Puha kefével tisztítsa meg a port a szerszámról. Kerülje a vágóél kemény tárgyakkal való megérintését, és a vágót száraz helyen tárolja.
4. Tompítás után:Küldje el a vágót professzionális csiszoláshoz. Újraszerelés előtt ellenőrizze újra a köszörülés utáni kifutást. A köszörülés csak a vágóélt javítja, és nem hoz létre szöget.
5. Tárolás:A vágószerszámokat külön tárolja, és védje a vágóéleiket, hogy elkerülje az ütközési sérüléseket.
A1: Vékony FPC arany ujjak feldolgozhatók. Csökkentse a deszka adagolási sebességét a vágási hatás korlátozása érdekében. A vastag merevítőlemezekkel rendelkező FPC táblákat előzetesen mintaértékelésnek kell alávetni.
A2: Nem feltétlenül. Az aranyhámlást befolyásolhatják a vágóél állapota, a vágási paraméterek, a porsúrlódás, a PCB aranyozási folyamatok és a bevonat tapadása. Ezeket a tényezőket egyenként ellenőrizze az első cikk ellenőrzésekor.
A3: Nem. A keményfém NYÁK élvágó vágó egy egyenes szárú szerszám ferde gépekhez. A ferde szöget a gép berendezése állítja be, lehetővé téve, hogy ugyanaz a kompatibilis vágó különböző szögeket dolgozzon fel.
A4: Igen. A cementált keményfém támogatja a professzionális utánköszörülést. A köszörülés javítja a vágóélt, és a maró nem igényel alakítószöget a megmunkáláshoz.
Cím
17. épület, Yonglida Tiansheng Industrial Park, Gangkou sugárút 50. szám, Wanjiang kerület, Dongguan város, Guangdong tartomány, Kína
Tel