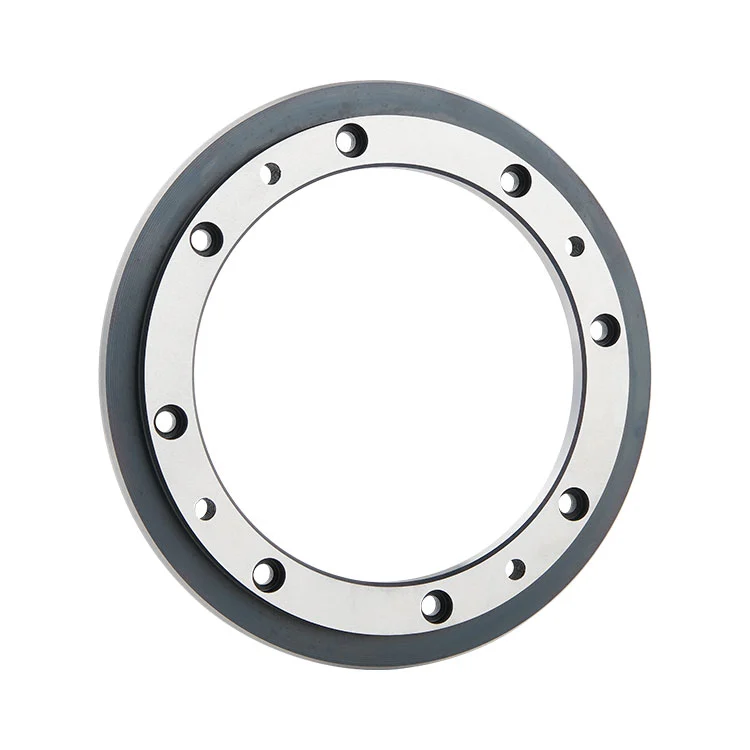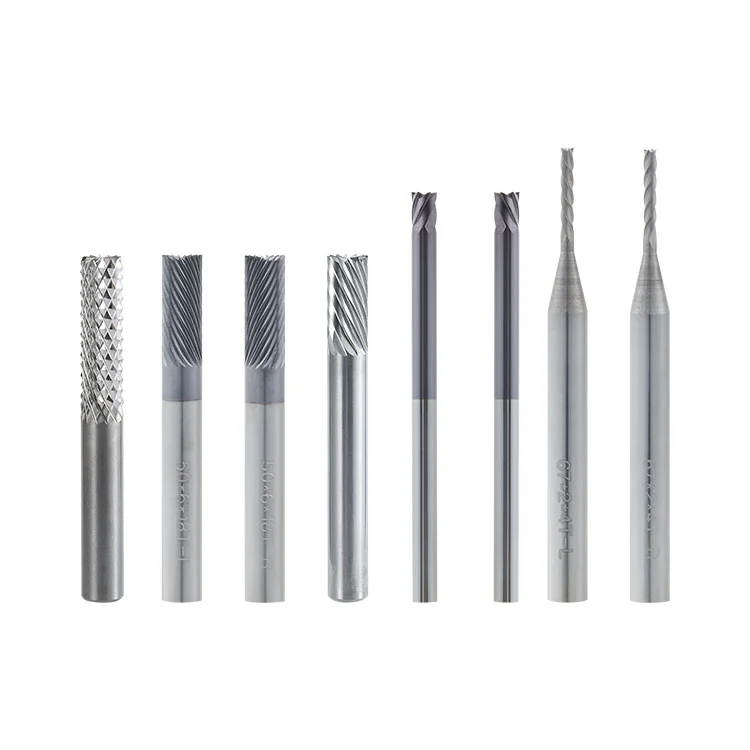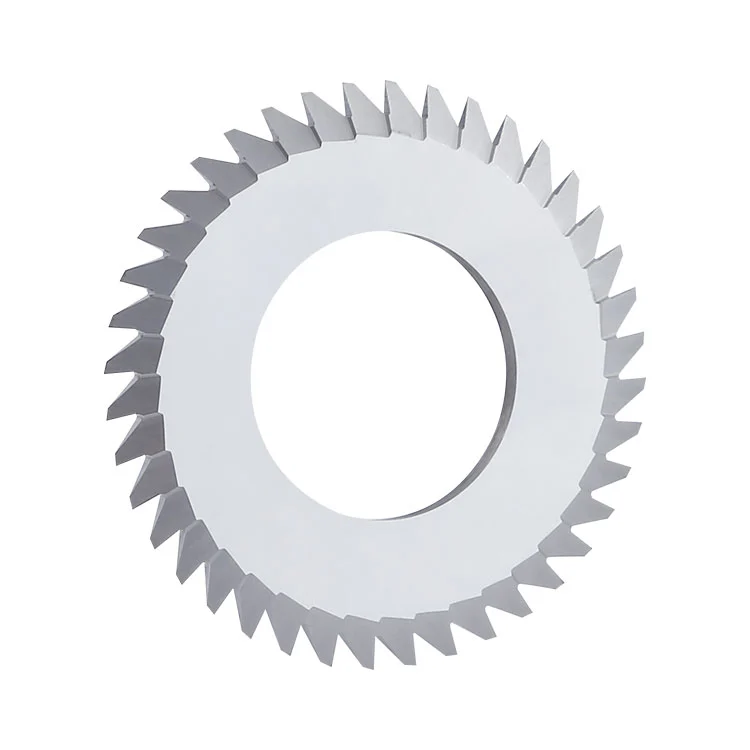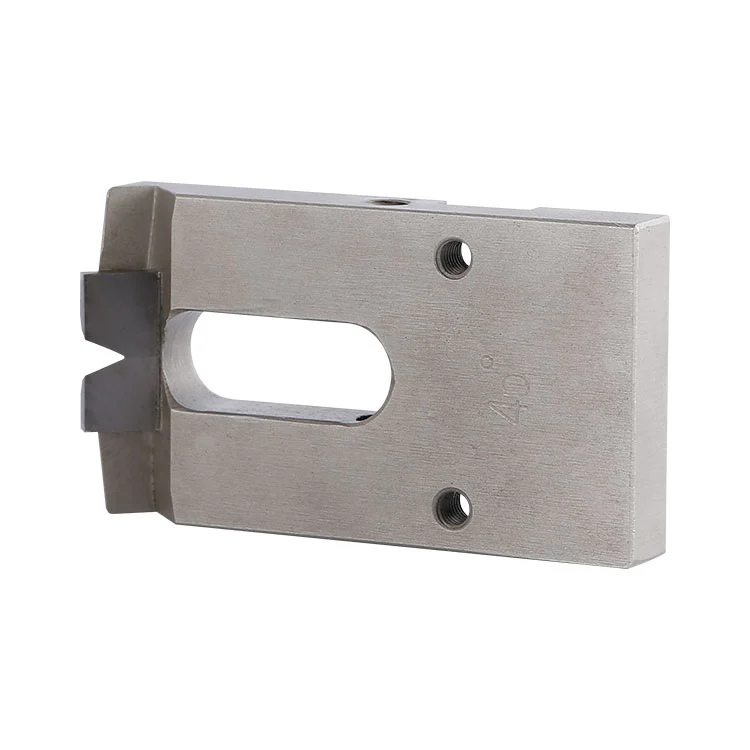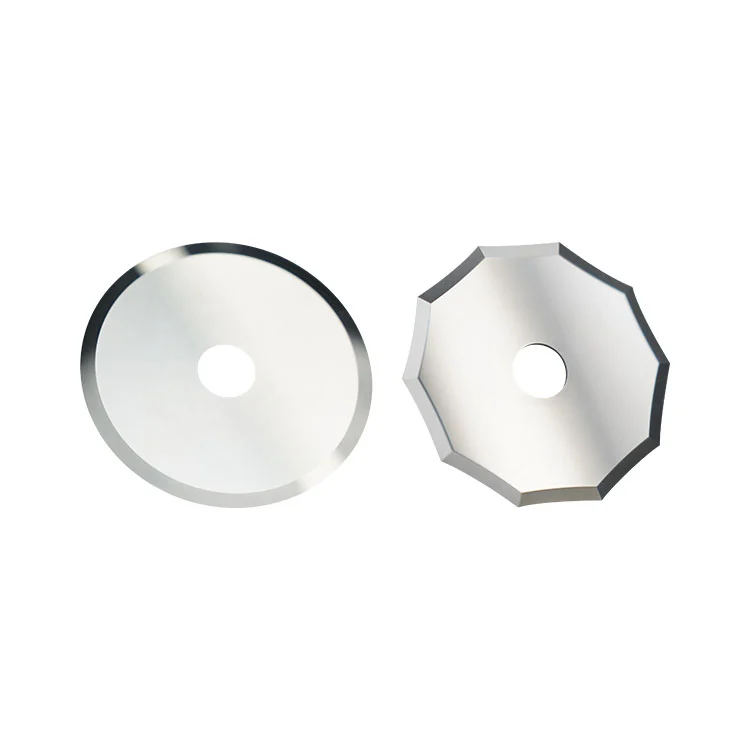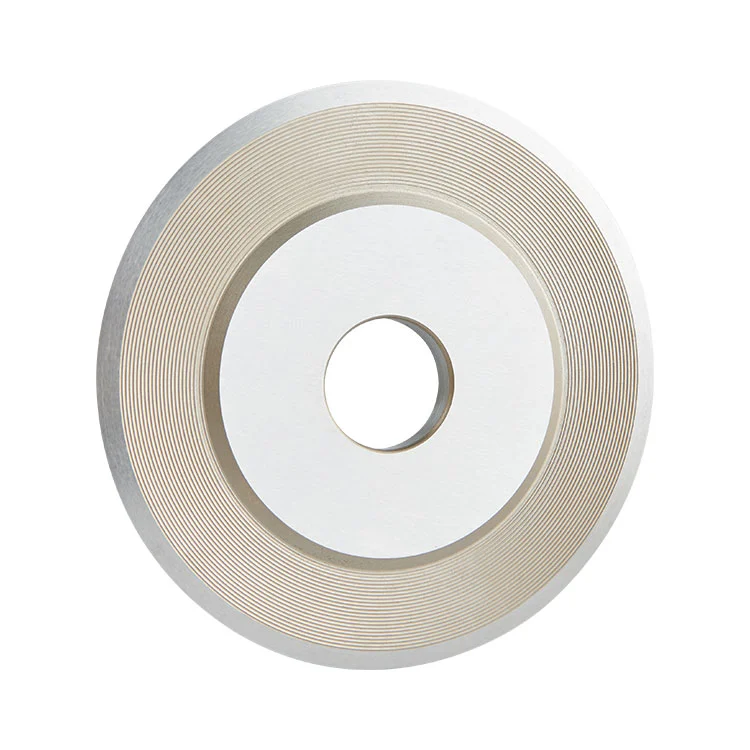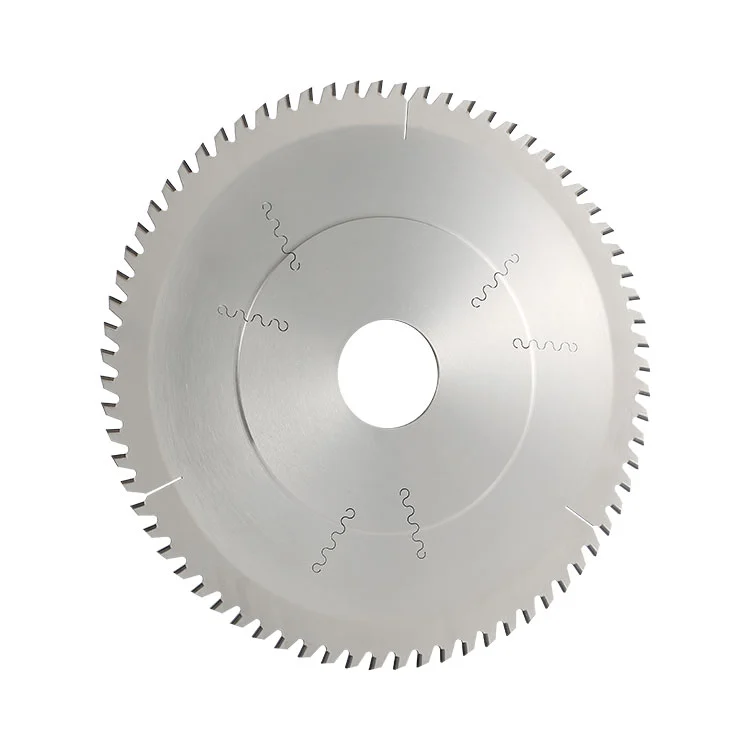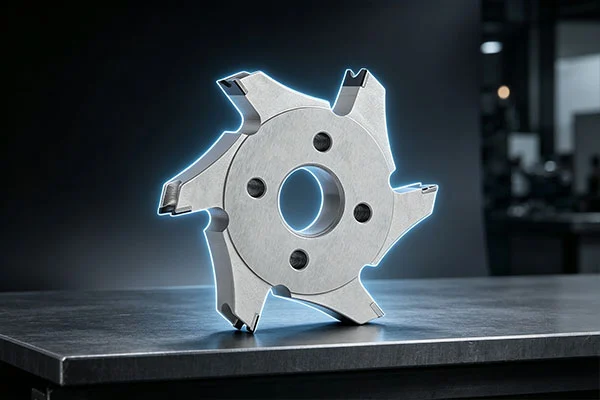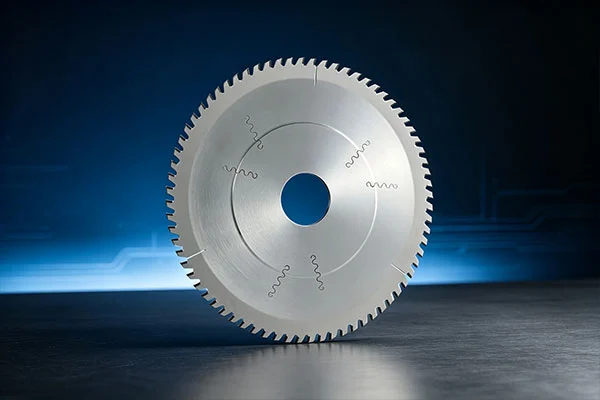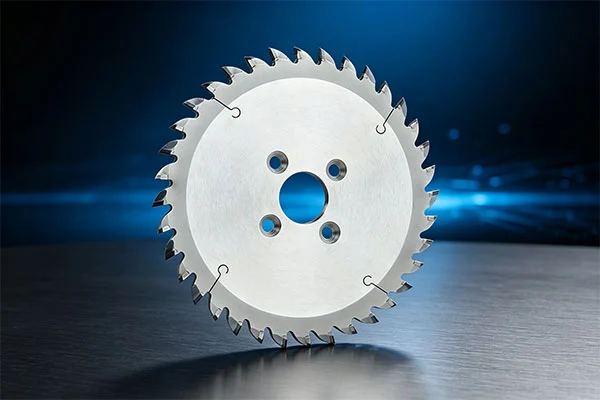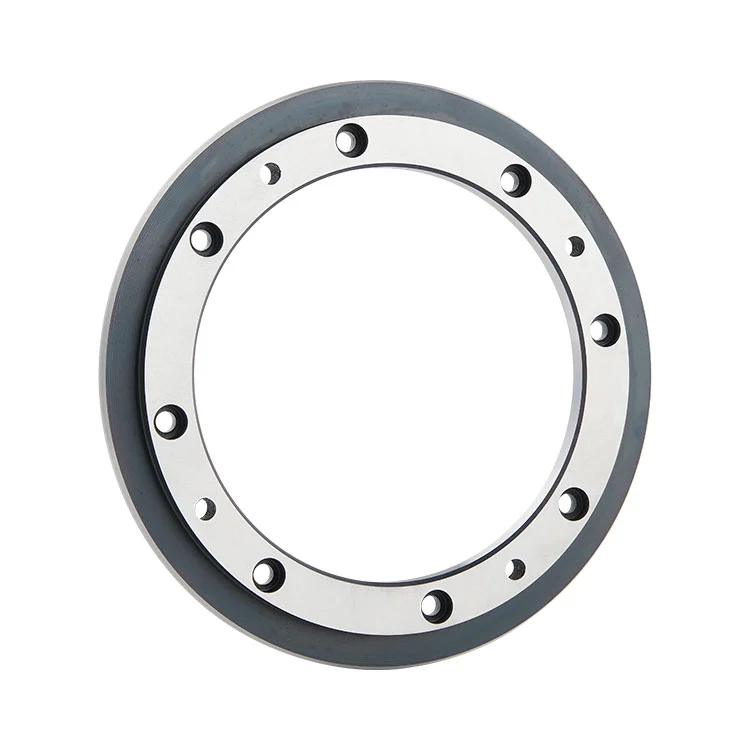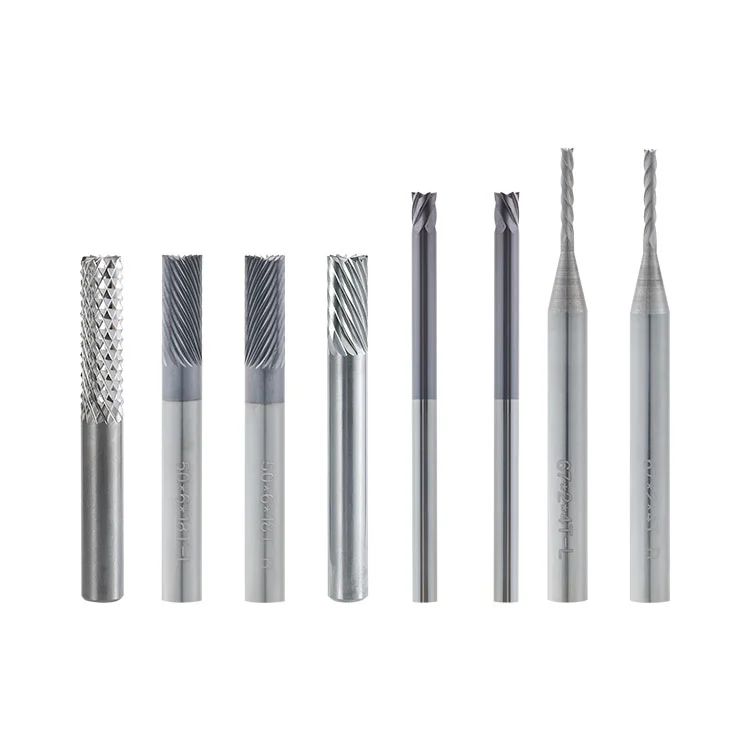
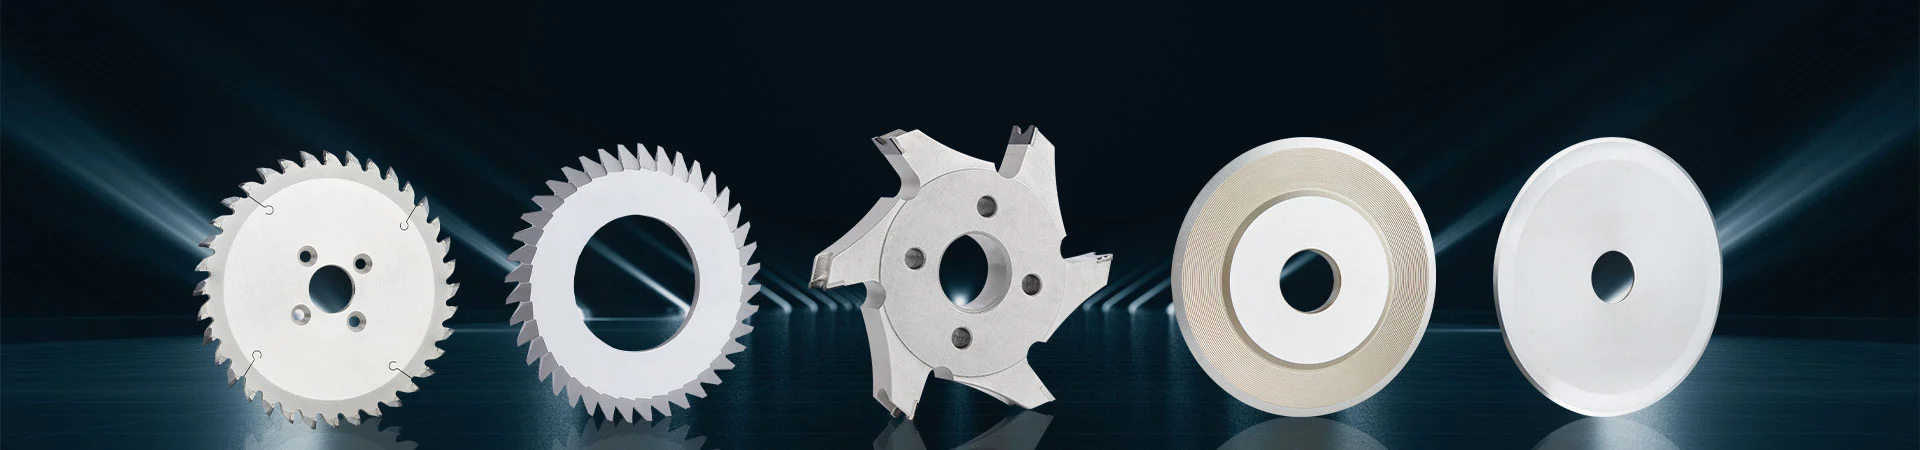
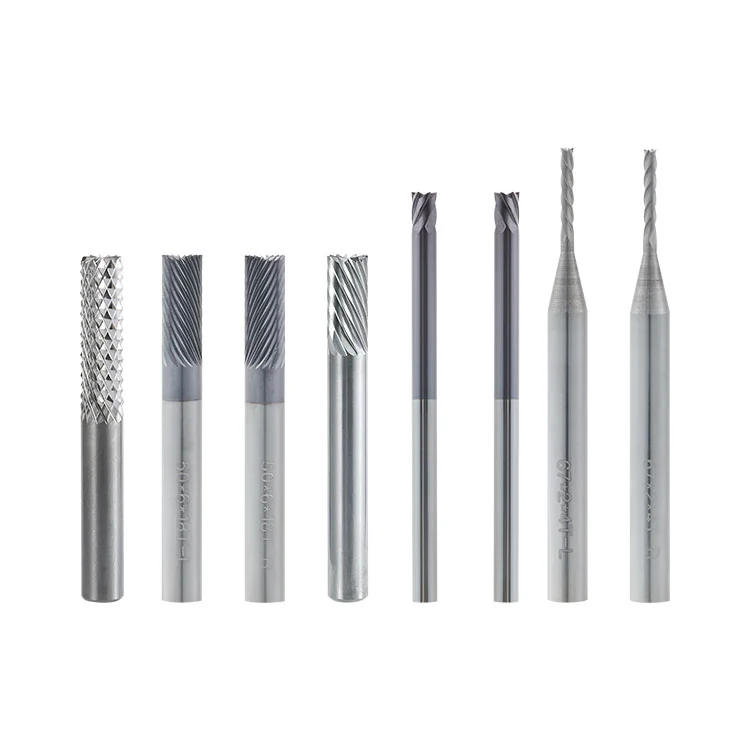
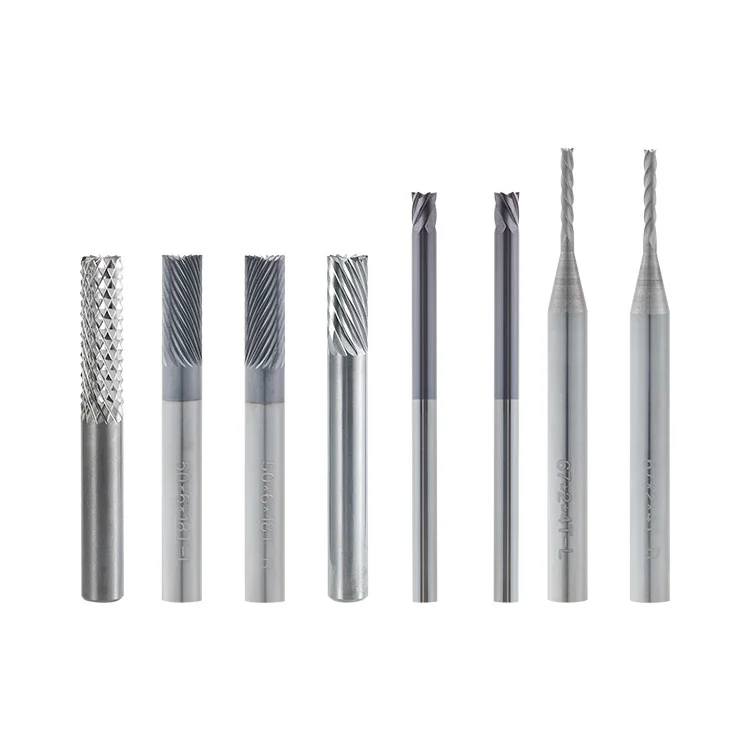
Professzionális beszállítóként a Winway kínálja a keményfém PCB kúpvágót.Ezt a tömör keményfém ferde vágót kifejezetten a nyomtatott áramköri lapok aranyujjas ferdevágó feldolgozásához tervezték. Ultrafinom szemcsés, cementált keményfém hordozót alkalmaz, amelyet PCB aranyujj letöréséhez és ferde kialakításához használnak. Megoldja az aranyujjas megmunkálás gyakori hibáit, mint például a rézfólia húzása, rézforgácsolás, bevágás, fehérítés és sorja. A vágóél nano-precíziós köszörülés az éles vágási teljesítmény érdekében. A megmunkálás után az aranyujj éle sima és lekerekített, megfelel a dugaszolható megbízhatóságnak és az A-osztályú megjelenési szabványnak. Kompatibilis a PCB aranyujjas ferde géppel nagy mennyiségű folyamatos gyártáshoz, és többszörös újraköszörüléssel is elvégezhető.
Professzionális gyártóként a Winway kínálja a keményfém NYÁK kúpvágót. A szilárd keményfém kúpvágó aranyujjhoz a nyomtatott áramköri ipar aranyujjas eljárásának befejező eszköze. A NYÁK aranyujj érintkezési helyzetében a ferde letörés megkönnyítése érdekében a csatlakozók be- és kihúzását, valamint az aranyujjas szőnyeg kivágásának megakadályozását. Fogprofilja és vágási szöge aranyozott réteg, rézréteg és FR4 szubsztrát kompozit szerkezetére van optimalizálva. Nagy megmunkálási konzisztenciával csökkenti az aranyozási réteg és a rézfólia húzófólia károsodását, alkalmas aranyujjas NYÁK lapok tömeges gyártására.
Termék meghatározása
Tömör keményfém ferde vágó arany ujjhoz (Carbide PCB Bevel Cutter): Cementált keményfém simító vágószerszám szinterezéssel, precíziós CNC köszörüléssel és élvonalbeli hónolás kezeléssel. Kifejezetten a nyomtatott áramköri lap aranyujj helyzetének ferde letöréséhez használatos, kijelölt ferde síkot képez az aranyujj élén a csatlakozó zökkenőmentes be- és kihúzása érdekében.
Anyagelemzés
Alapanyag: Cementált keményfém (volfrámacél) Használjon ultrafinom szemcsés cementált karbidot optimalizált kobaltkötőanyag-aránnyal. A keményfém PCB kúpvágó a következő anyagszerkezetet használja:
1.Nagy keménység és kiváló kopásállóság, az élt nem könnyű gyorsan passziválni az aranyozott réteg hosszú távú vágása során;
2. Kiegyensúlyozott szívósság, ellenáll a fogak kitörésének és az éltörésnek az aranyujjas sarkok megmunkálásakor;
3.Jó hőstabilitás, nem könnyű izzítani nagy sebességű vágás során, csökkenti a tábla égését és az aranyfelület sérülését;
4. Sűrű anyag, a vágóél ultra-éles állapotba őrölhető, hogy csökkentse az aranyréteg és a rézréteg húzóerejét.
Teljesítményteszt eredményei
1.Aranyujjas megjelenési teszt: A megmunkált aranyujjjal ferde sík sima, aranyréteg-hámlás, rézhúzás, bevágás vagy üvegszálas fehérítés nélkül, megfelel az IPC szabványnak és a vásárlói megjelenés elfogadási követelményének.
2. Élettartam teszt: Ugyanilyen működési feltételek mellett az aranyujjas speciális fogprofilú keményfém vágó hosszabb élettartammal rendelkezik, mint a közönséges ferde maróké, ami csökkenti a szerszámcsere gyakoriságát.
3. Nagy sebességű stabilitás: Kompatibilis az aranyujjas ferdegép rendszeres forgási sebességével, nincsenek nyilvánvaló csapódásnyomok folyamatos megmunkálásnál és stabil ferde szög.
4. Dugaszolható ellenőrzés: A megmunkált aranyujjjal ferde sík nem karcolja meg a csatlakozó kapcsait a dugaszolós teszt során, stabil érintkezési teljesítmény mellett.
Alapvető előnyei
1.Aranyujj bevonat védelem: Speciális élvonalbeli kialakítás lágy vágási teljesítménnyel, csökkenti az aranyozási réteg forgácsolását és a rézfólia húzását;
2. Stabil ferde sík pontosság: Egyenletes ferde szög jó méretállandósággal és nagy késztermék kihozatallal;
3. Kopásálló és tartós: Cementált keményfém szubsztrát, alkalmas PCB aranyujj nagy volumenű folyamatos megmunkálására;
5. Visszavihető a gyárba az újracsiszolás céljából. A megjavított régi kések újra felhasználhatók a gépen a fogyóeszközök költségeinek csökkentése érdekében.
6. Kompatibilis a mainstream aranyujjas ferde gépekkel.
3. Győződjön meg arról, hogy a megmunkálási teljesítmény megfelel a követelményeknek;
4. Tömegellátás a minta jóváhagyása után; kis tételes próbaverzió áll rendelkezésre.
Értékesítés utáni támogatás
1.Cserélje ki a gyári minőségi hibákat (kivéve a száraz égés és az ember okozta ütközési sérüléseket);
2. Az újracsiszolási szolgáltatás a szerszám elhasználódása után elérhető;
3. Megmunkálási paraméterekre vonatkozó útmutatást nyújt, segít megoldani a megmunkálási rendellenességeket, mint például az aranyhámozás és a rajzolás;
4. Gyors testreszabás a nem szabványos specifikációkhoz.
Nem alkalmazható munkafeltételek
1.Nem vastag tömör fém, rozsdamentes acél munkadarabok vágására; a keményfém éle könnyen forgácsolható keményfém megmunkálásakor.
2. Masszív keményfém szennyeződésekkel vagy durva kemény részecskékkel kevert munkadarabok, amelyek ütési sérülést okoznak a vágóélen.
3. A túlzott egymenetes vágási mélység élletöréshez és az aljzat deformálódásához vezet.
4. Hatékony porgyűjtő rendszer nélküli berendezések; a felgyülemlett üvegszálas por felgyorsítja az élvonalbeli kopást és megkarcolja az aranyujj felületét.
5. Megmunkálás nagy orsó kifutása vagy laza rögzítés esetén; a vibráció könnyen keményfém élletörést okoz.
6. A hosszú ideig tartó nagy terhelésű szárazvágás hőelvezetés nélkül a szerszám hőkezelését és az élesség csökkenését okozza.
Gyakori választási félreértések
1.❌ Félreértés: Több fog mindig jobb megmunkálási minőséget eredményez. Korrekció: A túlzott fogmennyiség növeli a vágási terhelést vékony aranyozott réteg esetén. Válasszon megfelelő fogszámot a tábla vastagságához és az aranyujj szélességéhez, mert a túl sok fog az aranyréteg hámlást okozhat.
2.❌ Félreértés: Ugyanaz a maró megosztható különböző ferdeszögekhez. Javítás: A szerszám fogazata és a tehermentesítő szög rögzített ferdeszögre lett tervezve. Ne csak a gépi paraméterek beállításával érjen el eltérő szöget, ez rossz felületet és aranyhámlást eredményez.
3.❌ Félreértés: Az új szerszámnak maximális előtolási sebességgel kell működnie. Javítás: Az új éles vágónak mérsékelt előtolást kell alkalmaznia a bejáratási feldolgozáshoz. Az agresszív paraméterek a kezdeti használat során könnyen elszakítják a vékony aranyozott bevonatot.
Gépkezelési tilalmak
1. Ne kezdje el a vágást az orsó túlzott kifutása, piszkos vagy kopott patron esetén; vibráció a keményfém élek letöredezését okozza.
2. Tiltsa meg a szerszám ütközését vagy az orsó indítását befogatlan munkadarabbal.
3. A porgyűjtő rendszert engedélyezni kell; a por lekoptatja a vágóélt és megkarcolja az aranyozott felületet.
4. Tiltsa meg a vészleállítást és az éles előtolási irány változtatást nagy sebességű forgás közben.
5. Ne lépje túl az ajánlott egymenetes vágási mélységet.
6. Akadályozza meg a szerszám leesését és az erős ütést. A keményfém törékeny, enyhe ütés hatására láthatatlan mikrorepedések keletkeznek.
Hibaelemzés
Rendellenes jelenség
Kiváltó ok
Aranyujjas aranyréteges peeling / rézforgácsolás
A penge élének passziválása, túlzott előtolási sebesség, nem illeszkedő fogprofil, nem megfelelő forgási sebesség, nem megfelelő porgyűjtés.
Rézfólia rajz és sorja a ferde felületen
Nem megfelelő élélesség, szerszámkopás, nem megfelelő élsimító köszörülés.
Forgácsolt keményfém élvonal
Szerszámütközés, kemény szennyeződések a táblán belül, nagy orsó kifutás, túlzott egymenetes vágásmélység.
Instabil ferde szög
Gyenge koncentrikusság, csúszó befogópatron, laza a munkadarab befogása, a szár ütés hatására meggörbült.
A szerszám élettartama messze elmarad a várttól
Nem megfelelő vágási paraméterek, rossz poreltávolító hatás, deformált szár, ami instabil vágást okoz.
Karbantartás
1. Tárolás: Tárolja egyenként speciális szerszámos dobozban, élvonalbeli védelemmel. Nincs rakás vagy csupasz elhelyezés, kerülje az ütközést.
2. Üzembe helyezés előtt: Szemrevételezéssel ellenőrizze, hogy a vágóél nincs-e repedés vagy repedés; tiszta befogópor; ellenőrizze az orsó kifutását.
3. Megmunkálás közben: A porgyűjtő / légfúvó rendszer folyamatosan működjön. Rendszeresen ellenőrizze a ferde felület minőségét, ellenőrizze a legkorszerűbb kopást és a szár deformációját.
4. Megmunkálás után: Fújja el a forgácsot és a port alacsony nyomású légpisztollyal, ne karcolja meg kemény tárgyakkal a keményfém élét; vizsgálja meg a szélét, hogy nincs-e benne mikroforgács.
5. Kezelés: Csak a szárrészt fogja meg, ne érintse meg az éles vágócsúcsot; megakadályozza a leejtést, hogy elkerülje a meggörbült szárat és a szerszámhulladékot.
GYIK
1. kérdés: Mi okozza az aranyréteg hámlását az aranyujjas megmunkálás során?
A1: Ezt a passzivált vágóél, a túlzott előtolás, a nem megfelelő szerszámfogprofil vagy a nem megfelelő forgási sebesség okozhatja. Használjon speciális ferde vágót az aranyujjhoz, és optimalizálja a vágási paramétereket.
2. kérdés: Mi vezet a réz rajzolásához és sorjájához az aranyujjjal ferde síkon?
A2: Nem megfelelő élesség vagy a vágóél kopása. A keményfém vágóél elégtelen finom csiszolása meghúzza a rézfóliát. Finoman kidolgozott élvonalbeli változatot kell választani.
3. kérdés: Ezt a vágót újra lehet köszörülni?
A3: Igen. A cementált keményfém anyag többszöri újracsiszolást tesz lehetővé. Javítás után vágási teljesítménye közel áll egy új szerszáméhoz, ami költségmegtakarítást eredményez. A keményfém PCB kúpvágó újraköszörülhető ismételt használathoz.
Küldje el érdeklődését PCD PCB vágószerszámok, keményfém NYÁK V-vágó szerszámok és PCB V-hornyoló szerszámok iránt a Dongguan Weicheng Electronic Co., Ltd. részére. Hagyja e-mail-címét, és adja meg táblaanyagát, felszerelését és szerszámspecifikációit, mi pedig 24 órán belül válaszolunk gyári árajánlattal, ingyenes mintaopciókkal és egyedi szerszámajánlatokkal. Lépjen kapcsolatba velünk a rendelés megkezdéséhez.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat