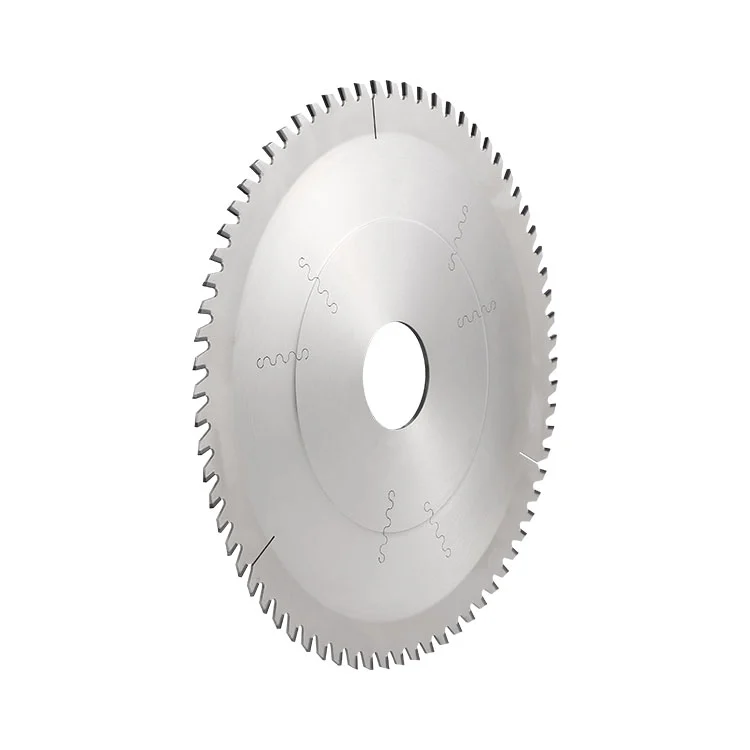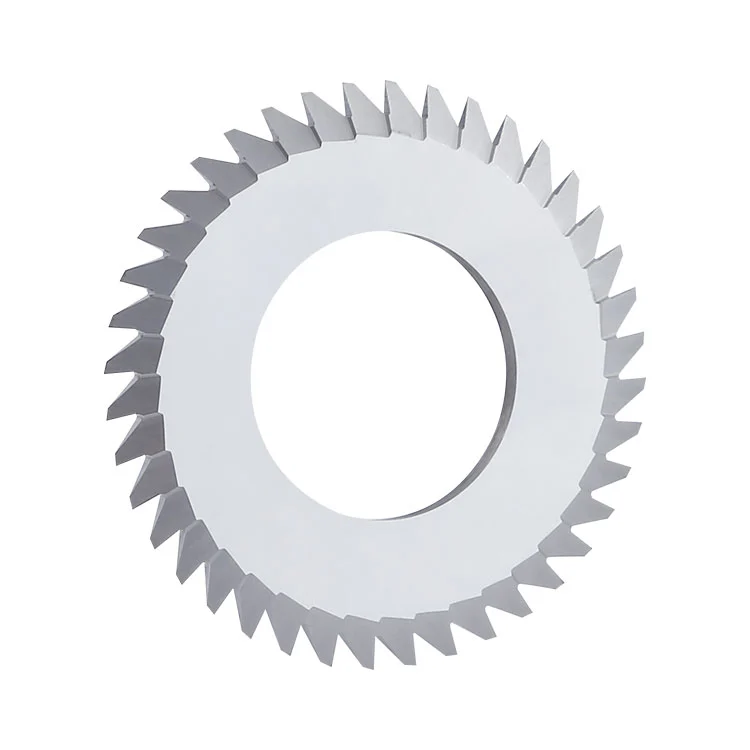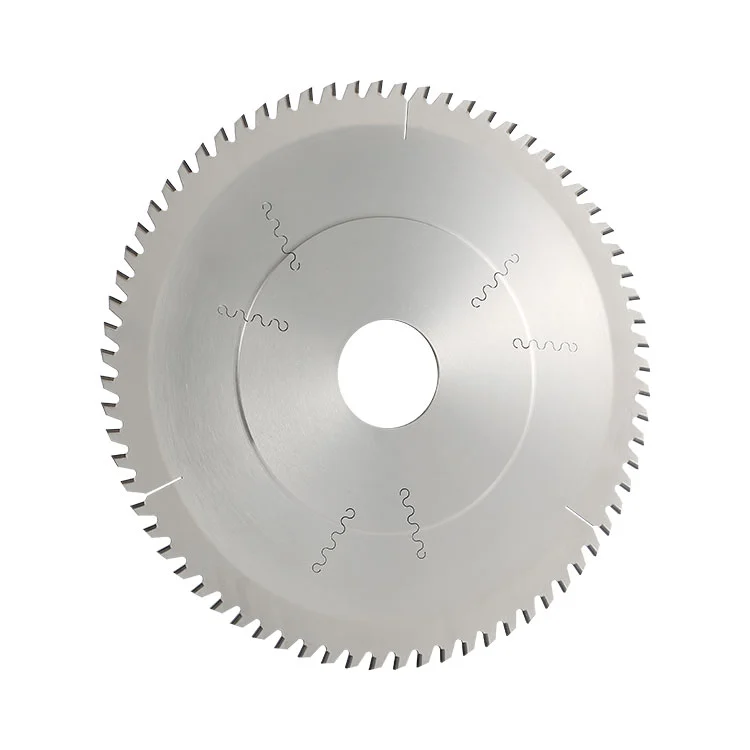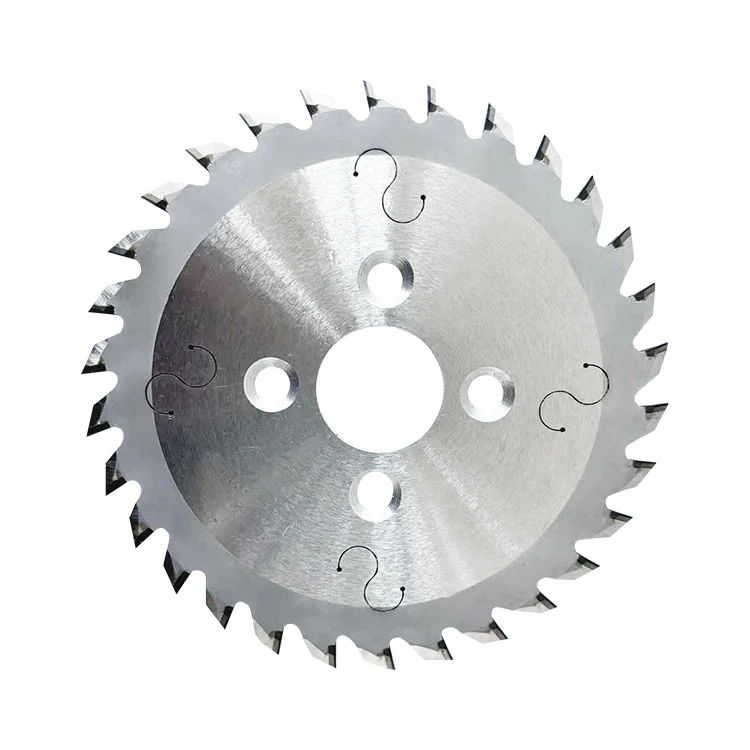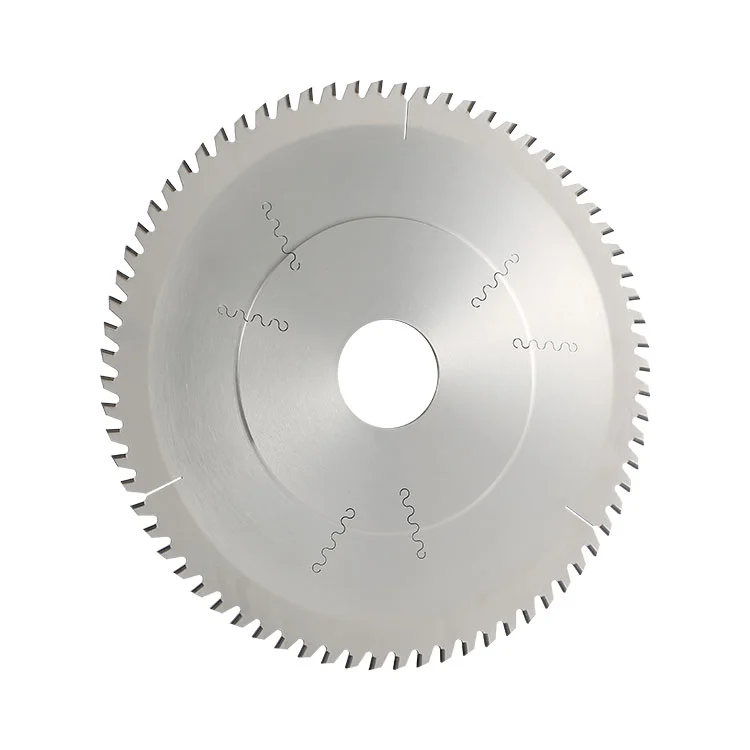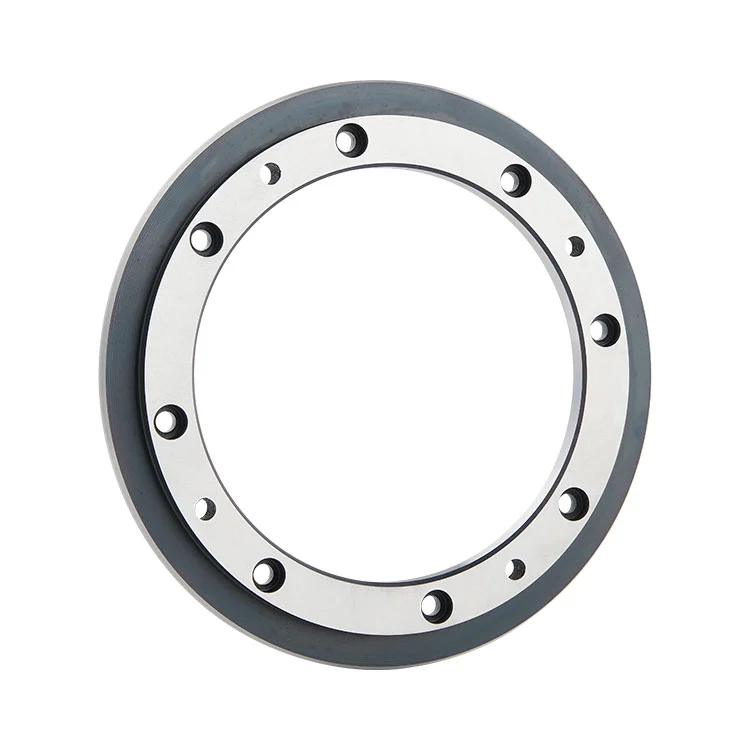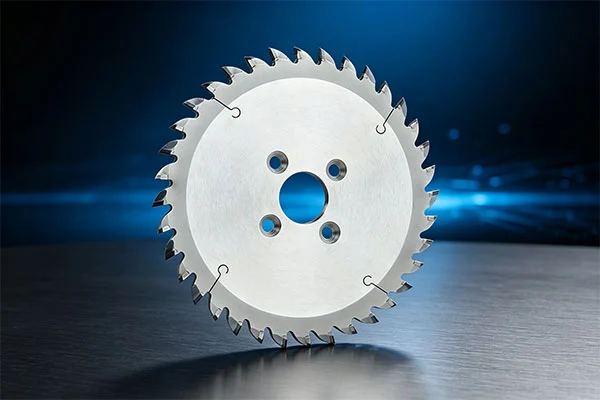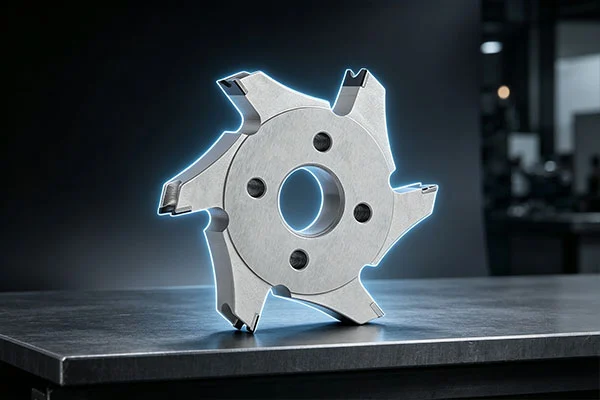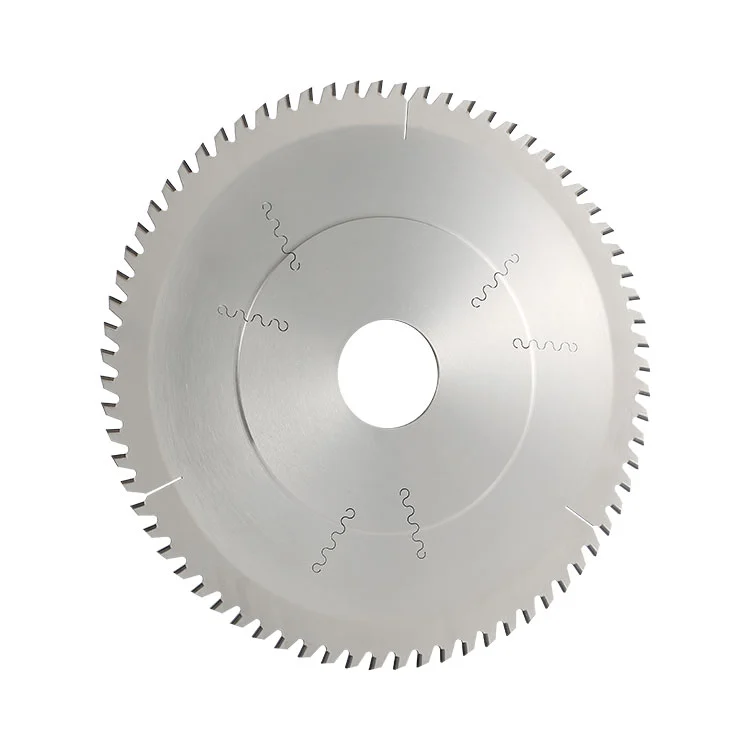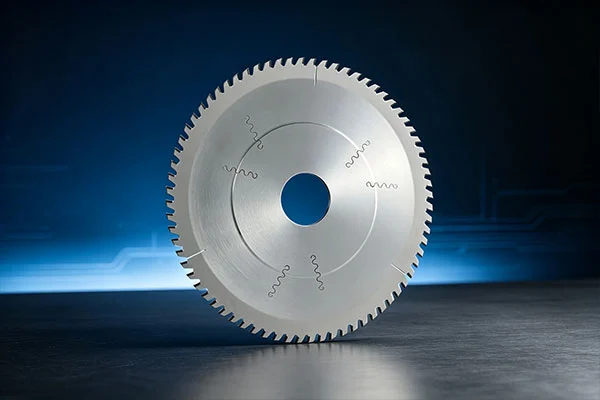
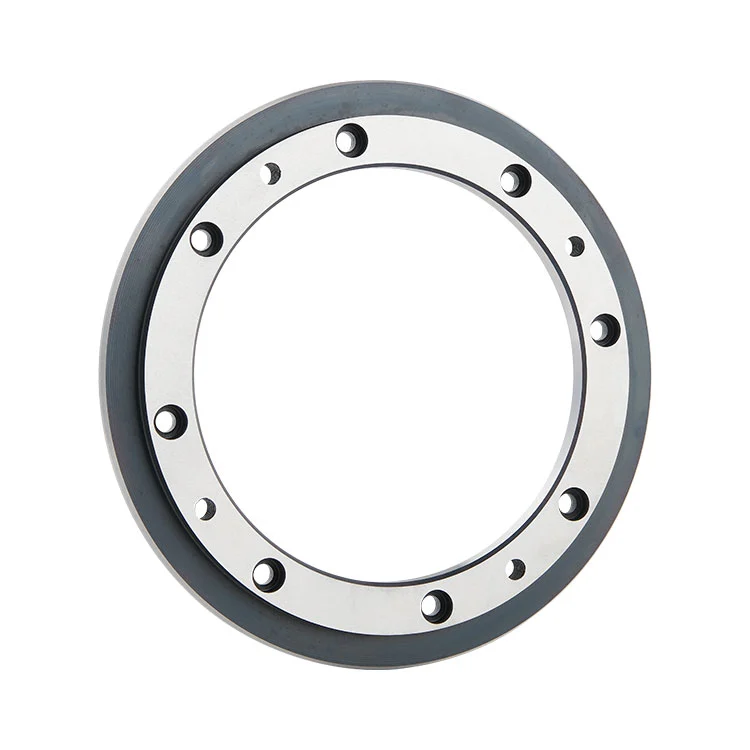
Az állandó aljzatméretek és a tiszta vágóélek fontosak a PCB anyagok előkészítésében. Folyamatos gyártásnál,Keményfém NYÁK-hasító vágógyakorlati szerepet játszik a rézbevonatú laminátum (CCL) és PP prepreg hosszirányú hasításában a későbbi PCB gyártási folyamatok előtt. Az anyagválasztás, a penge geometriája, a méretpontosság és a felső és alsó kések összehangolása egyaránt befolyásolja a végső vágási eredményt.
1. A hasítás szerepe a PCB gyártásban
2. Miért fontos az anyagválasztás?
3. A penge pontosságának jelentősége
4. Felső és alsó kés koordinációja
5. A vágási sorja gyakori okai
6. Ellenőrzés és szerszámkarbantartás
A hasítás fontos előkészítési lépés a PCB alapanyagok gyártásában. A rézbevonatú laminátumot és a PP prepreg anyagot lapokban vagy tekercsekben szállítjuk, amelyek hosszirányú vágást igényelhetnek a későbbi feldolgozáshoz szükséges méretek eléréséhez.
E művelet során a körkések egy hasítógéppel dolgoznak, hogy az anyagot egy előre meghatározott vágási vonal mentén felosztják. A vágás minősége befolyásolhatja az anyagkezelést, a méretkonzisztenciát és az élek állapotát a későbbi laminálási és PCB-gyártási műveletek előtt.
Ellentétben az általános célú vágással, a NYÁK-aljzat hasítása során figyelembe kell venni az anyagjellemzőket és a vágási körülményeket. Az egyenetlen vágás, túlzott sorja vagy anyagleválás további ellenőrzési és kezelési munkákat eredményezhet. A megfelelő szerszámok kiválasztása ezért fontos része a stabil gyártási folyamat fenntartásának.
A hasítókés gyártásához használt anyag befolyásolja a kopásállóságát, keménységét, méretstabilitását és az ismétlődő vágási terhelések ellenálló képességét. Ezek a tulajdonságok különösen fontosak a folyamatos gyártási környezetben, ahol a vágóél többszöri érintkezésnek van kitéve PCB alapanyagokkal.
Az SKD11 egy magas széntartalmú, magas krómtartalmú ötvözött szerszámacél, amely ötvözőelemeket, például krómot, molibdént és vanádiumot tartalmaz. Megfelelő hőkezeléssel és precíziós köszörüléssel biztosítja az ipari hasítási alkalmazásokhoz szükséges keménységet és kopásállóságot.
Ennél a marónál a legmodernebb keménység hőkezelés után elérheti a HRC 60–62 értéket. Az anyag méretstabilitást, valamint a keménység és a szívósság egyensúlyát is biztosítja, segítve a pengét, hogy ellenálljon az ismételt vágási műveleteknek és az anyag-illesztési ütéseknek.
Az anyagválasztást továbbra is a tényleges szubsztrátumhoz, a gép konfigurációjához és a gyártási feltételekhez kell igazítani. A keményebb vágóél önmagában nem garantálja az ideális vágási eredményt, ha a fűrészlap beállítás, a hézag vagy a gép állapota nem megfelelő.
A penge pontossága közvetlenül befolyásolja a vágási konzisztenciát. A nyomtatott áramköri lap aljzathasítása során a méreteltérések és a penge kifutása a vágási szélesség változásához, egyenetlen élekhez vagy instabil működéshez vezethet.
Számos gyártási és ellenőrzési tényező járul hozzá a körkörös vágókés pontosságához:
● Méretpontosság:A külső átmérőnek, a belső átmérőnek és a vastagságnak meg kell egyeznie a hasítóberendezéssel és a szükséges vágási konfigurációval.
● Kifutás vége:A végkifutás szabályozása segít fenntartani az egyenletes vágási szélességet, és csökkenti az egyenetlen érintkezést működés közben.
● Laposság:A penge síksága támogatja a stabil pozícionálást és a zökkenőmentes működést a megadott gépsebesség mellett.
● Élvonalbeli állapot:A precíziós köszörülés elősegíti az egyenletes él kialakítását, míg a végső ellenőrzés ellenőrzi a forgácsokat, karcolásokat és sorjakat.
Ezek a tényezők együtt működnek. A megfelelően köszörült, ellenőrzött méretű penge segíthet fenntartani az ismételhető vágási feltételeket a gyártás során.
Számos nyomtatott áramköri lap hordozó hasítórendszere felső és alsó késelrendezést használ. A két körkés együtt dolgozik a vágótengelyen, hogy gördülő vágási műveletet hozzon létre. Relatív elhelyezkedésük és távolságuk fontos a vágási folyamat szempontjából.
Egyetlen kés önmagában nem tudja végrehajtani a tervezett páros hasítási műveletet. A felső és alsó kést a gép kialakításának, az anyagvastagságnak és a vágási követelményeknek megfelelően kell összeilleszteni.
A helytelen hézag, eltolódás vagy a tengely túlzott kifutása még akkor is befolyásolhatja a vágórészt, ha maguk a kések jó állapotban vannak. A telepítés és beállítás során a kezelőknek ellenőrizniük kell a kések párosítását, elhelyezését és a gép állapotát a folyamatos gyártás megkezdése előtt.
A sorja és az egyenetlen vágóélek gyakori problémák, amelyek szisztematikus hibaelhárítást igényelnek. Nem feltétlenül jelzik a hasítókés hibáját. Számos folyamat- és berendezéstényező hozzájárulhat a problémához.
● Kopott vágóél:Előfordulhat, hogy a passzivált él már nem vágja tisztán az aljzatot, ami megnövekedett sorjaképződést eredményez.
● Helytelen késhézag:A felső és alsó kés közötti nem megfelelő rés befolyásolhatja a gördülő vágási műveletet.
● Túlzott végkifutás:A penge egyenetlen mozgása inkonzisztens vágási feltételeket okozhat az anyag szélességében.
● Anyagi állapot:Az aljzat vastagságának vagy nedvességtartalmának változásai befolyásolhatják a vágási viselkedést.
● A gép tengelyének kopása:A kopott vagy instabil vágótengely befolyásolhatja a kés pozícionálását és a működési pontosságot.
Ha a vágás minősége romlik, a penge, a gép és az aljzat együttes ellenőrzése hatékonyabb, mint a kés cseréje az ok azonosítása nélkül.
A minőségellenőrzés a nyersanyag-ellenőrzéssel kezdődik, és a megmunkáláson, hőkezelésen, köszörülésen és végső ellenőrzésen keresztül folytatódik. Mindegyik szakasz segít azonosítani a lehetséges problémákat, mielőtt a vágógép a gyártásba lép.
A nyers SKD11 anyag anyagösszetétele, metallográfiai állapota és keménysége ellenőrizhető. A megmunkálás során az ellenőrök ellenőrzik a kulcs méreteit és síkságát. A hőkezelési vizsgálat magában foglalja a kötegelt keménységi mintavételt, míg a precíziós őrlési ellenőrzés a mérettűrésekre, a laposságra és a végkifutásra összpontosít.
Szállítás előtt a vágóélt mikroszkóp alatt megvizsgálják, nincs-e rajta forgács, karc és sorja. A késztermékek méret- és megjelenésellenőrzésen is átesnek.
A vágókés működése során a vágóéle fokozatosan elkopik. A penge fennmaradó állapotától és a rendelkezésre álló köszörülési ráhagyástól függően az újraköszörülés visszaállíthatja a vágási képességet és meghosszabbíthatja a használható élettartamát.
A vágóél, a késhézag és a vágótengely rendszeres ellenőrzése segíthet a kialakuló problémák azonosításában, mielőtt azok jelentős termelési megszakításokat okoznának. Az újraköszörülésnek meg kell felelnie a megfelelő műszaki követelményeknek a szükséges méretek és pengegeometria megtartása érdekében.
A megfelelő maró kiválasztásához többre van szükség, mint a külső átmérőjének ellenőrzésére. A szerszámnak meg kell felelnie a vágógépnek, az anyagtípusnak és a gyártási követelményeknek.
A specifikáció megerősítése előtt a gyártóknak figyelembe kell venniük:
● Anyag:Ellenőrizze, hogy az alkalmazás CCL, PP prepreg vagy más kompatibilis hordozót tartalmaz-e.
● A gép konfigurációja:Ellenőrizze a vágótengelyt, a rögzítési elrendezést és a felső és alsó kés párosítási követelményeit.
● Méretek:Ellenőrizze a külső átmérőt, a belső átmérőt és a vastagságot a berendezés rajzai alapján.
● Vágási követelmények:Határozza meg a szükséges hasítási szélességet és az elfogadható élvonalbeli állapotot.
● Próbateszt:A nagyobb gyártási mennyiségek megkezdése előtt értékelje ki a vágás minőségét, a méretállandóságot és a sorjaviszonyokat az adott gépen.
Tájékoztatásul az ehhez a maróhoz felsorolt termékleírások 150 mm, 190 mm és 200 mm külső átmérőket, 100 mm vagy 140 mm belső átmérőket és 12 mm vagy 15 mm vastagságokat tartalmaznak. Az egyedi méretek a berendezés rajzai szerint is megbeszélhetők.
A pontos géprajzok és hordozóinformációk megadása segíti a szerszámgyártót a méretkompatibilitás felmérésében és a megfelelő konfiguráció ajánlásában.
V:Ezt a típusú vágót rézbevonatú laminátum (CCL) és PP-prepreg hosszirányú vágására tervezték, amelyet a PCB alapanyagok gyártásában használnak.
V:A felső és az alsó kések együtt dolgoznak a gördülő vágási művelet érdekében. Párosításuk és távolságuk elengedhetetlen a tervezett hasítási folyamathoz.
V:Az SKD11 magas keménységet és kopásállóságot kínál megfelelő hőkezelés után. Ezek a tulajdonságok alkalmassá teszik a PCB alapanyagok ismételt forgácsolási műveleteire.
V:Ez a modell CCL és PP alapanyag hasítására szolgál, nem kész FR4 áramköri lapokhoz réz áramkörrel. Az alkalmazást használat előtt meg kell erősíteni a szerszám gyártójával.
V:Ellenőrizze a legmodernebb állapotot, a felső és alsó kés hézagát, a pengevég kifutását, az aljzat állapotát és a vágótengelyt. Ezek a tényezők mind befolyásolhatják a vágás minőségét.
V:Igen. A külső átmérő, a belső átmérő és a vastagság testreszabható az ügyfél rajzai és a berendezés követelményei szerint.
V:Igen. Az újraköszörülés visszaállíthatja a vágóélt, ha elegendő csiszolási ráhagyás marad. Az újraköszörülési ciklusok tényleges száma a fűrészlap állapotától és a méretkövetelményektől függ.
V:A hasznos információk közé tartozik a hasítógép modellje, a vágó rajzai, a szükséges külső és belső átmérők, vastagság, az aljzat típusa és a célvágási méretek.
A NYÁK alaplemez megbízható hasítása a megfelelő szerszámanyag, a precíz gyártás, a helyes késpárosítás és a stabil gépkörülmények kombinációjától függ. E tényezők együttes értékelésével a gyártók jobban ellenőrizhetik a vágási minőséget és fenntarthatják a konzisztens előzetes anyag-előkészítést.
Megfelelő vágóvágót keres PCB anyagfeldolgozó sorához?
Ossza meg felszerelési rajzait és vágási követelményeit csapatunkkal.
Kérdés küldése