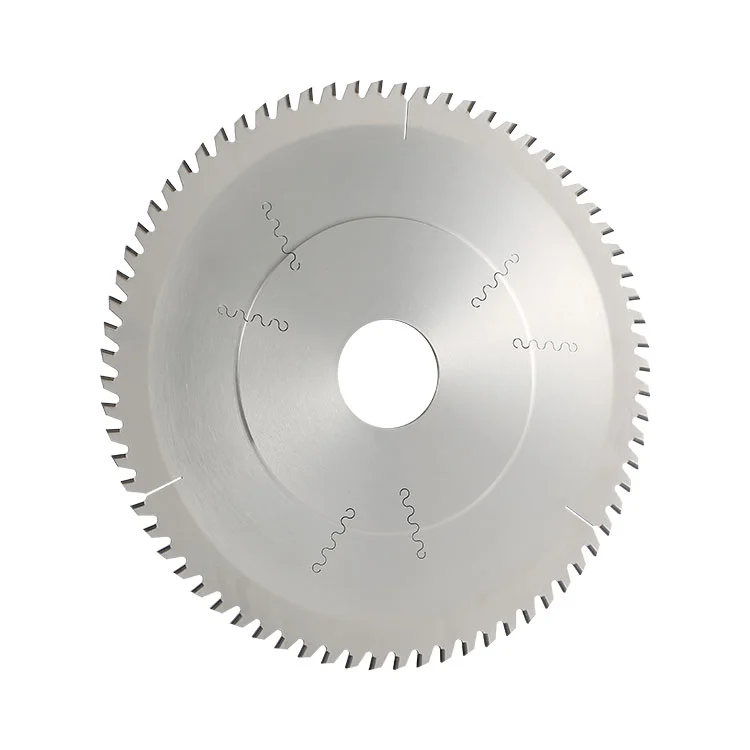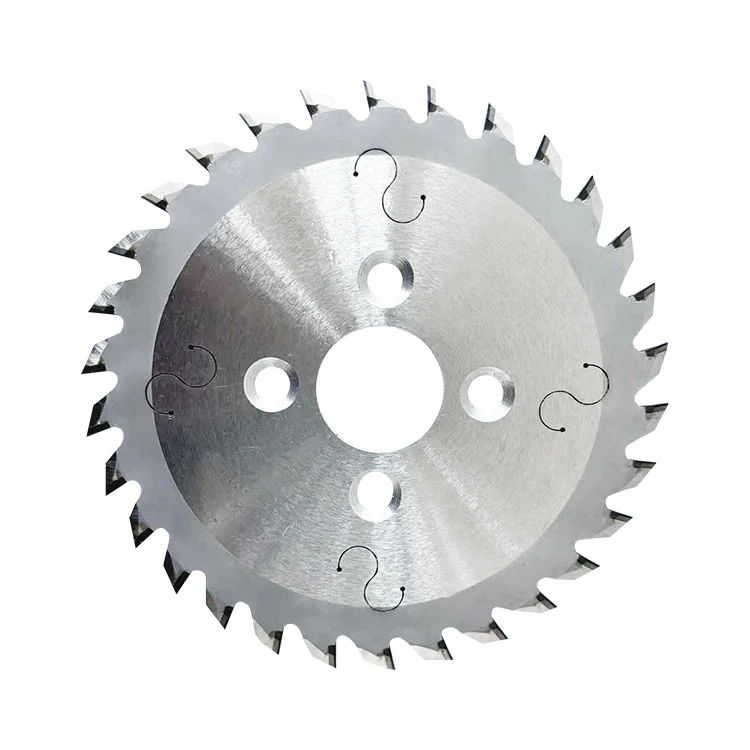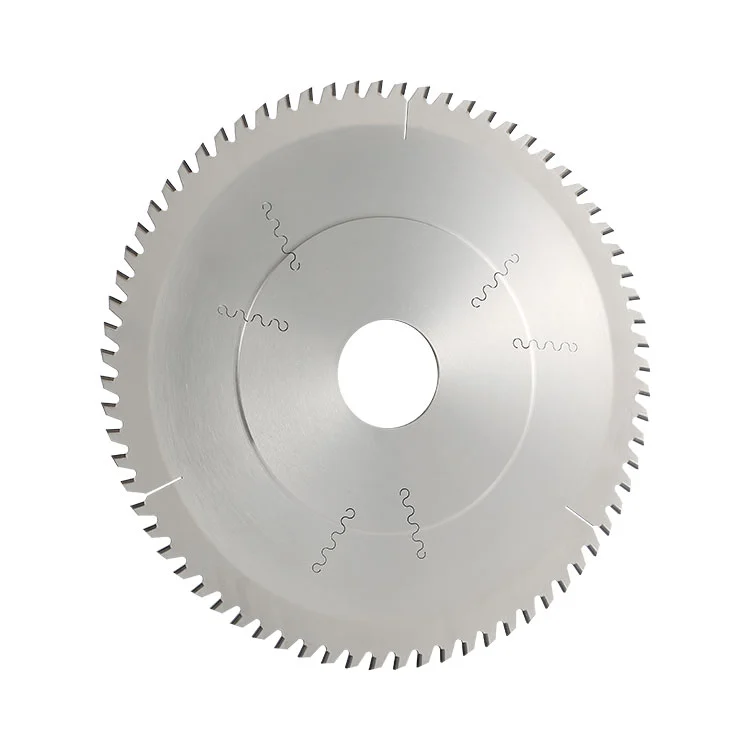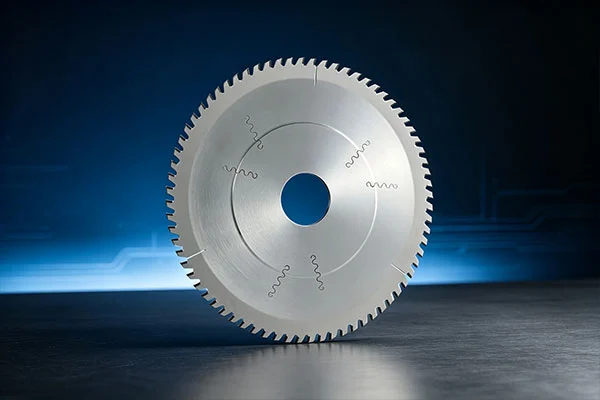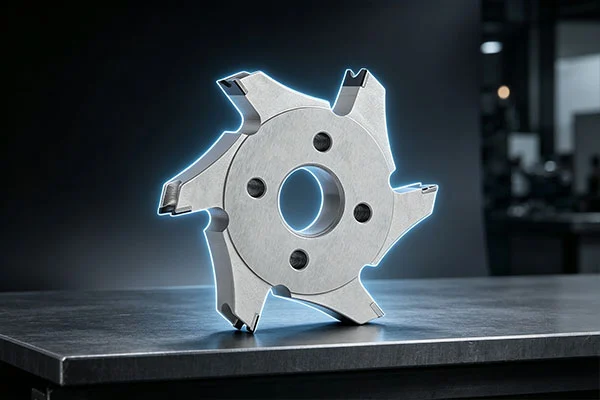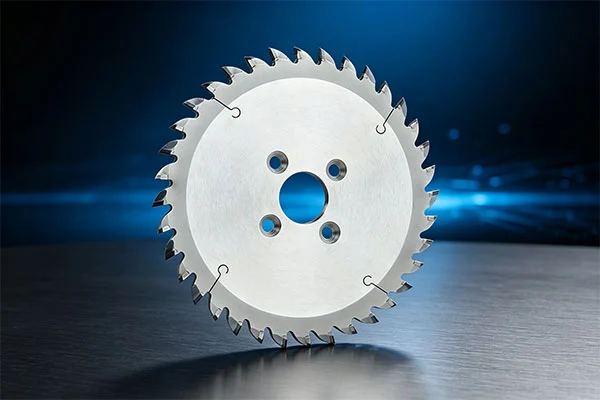
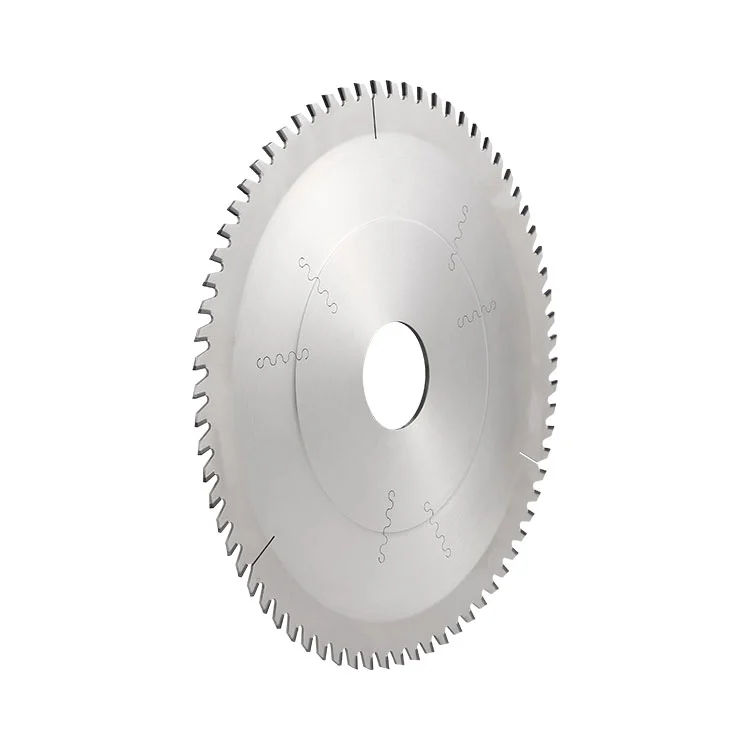
A Winway a PCB PCB fűrészlap professzionális gyártója és szállítója. Ez a penge nagy szilárdságú ötvözött acél hordozót alkalmaz, PCD polikristályos gyémánt szegmensekkel a fogak helyére forrasztott vágóélként. A választható fogprofilok között megtalálhatók az alternatív bal-jobb fogak, a trapéz-lapos fogak és egyéb opciók, így alkalmas FR-4 rézbevonatú laminátumok, magas üvegszálas táblák, alumínium alaplapok és egyéb PCB anyagok panelméretezésére és vágására.
A hagyományos volfrám-acél fűrészlapokhoz képest a PCD gyémánt vágóél kiváló kopásállóságot biztosít. Az ötvözött acél hordozó kiváló dinamikus egyensúlyt ér el alacsony vibráció mellett nagy sebességű vágás során.
Tiszta vágási szakaszt hoz létre tömeges vágásnál, és csökkenti az üvegszálas sorja és a rézfólia sorját. Élettartama jóval hosszabb, mint a volfrámacél fűrészlapoké, ezért a PCB-gyárakban a tömeges panelméretezés kedvelt eszköze.
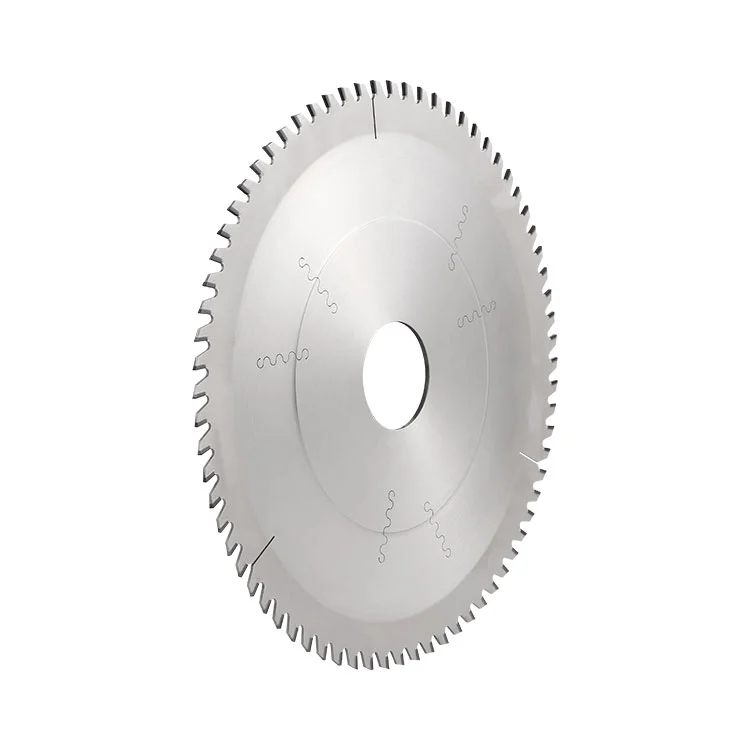
PCD fűrészlap PCB-hez(PCD panel-méretező fűrészlap) egy speciális PCB vágószerszám, amely ötvözött acél hordozóból készül, forrasztott polikristályos gyémánt (PCD) szegmensekkel vágófogként. Nyáklemez-méretező gépekre telepítve nagy nyers alaplapokat vág kész méretre a további gyártási folyamatokhoz.
A panelméretező gép orsója nagy sebességgel forog a gyémánt fűrészlapot. A vágási folyamat a következő szakaszokból áll:
A gép orsója a pengét a kívánt üzemi sebességgel forog, így a PCD vágófogak érintkezésbe kerülnek a PCB munkadarabbal.
A nagy sebességű forgó PCD vágófogak kombinált nyíró- és csiszolóhatás révén vágják a munkadarab gyantáját, üvegszálas szövetét és rézfóliáját.
Különböző fogprofilok végzik el a hozzájuk tartozó vágási feladatokat. A váltakozó bal-jobb fogak kétirányú vágást valósítanak meg, míg a trapéz-lapos fogak először az előzetes hornyolást végzik el, majd befejezik a keresztmetszet vágását, hogy csökkentsék a tábla belső feszültségét.
Az eljárás befejezi a NYÁK panelek méretezését és szétválasztását, lapos vágási keresztmetszetet kap, csökkenti a leválást, az elmosódást és az élek letöredezését, és segít megőrizni a vágási méretpontosságot.
Az alábbi táblázat az ehhez rendelkezésre álló szabványos specifikációkat mutatja bePCD fűrészlap PCB-hez.
| Sorrendi | Külső átmérő (mm) | Testvastagság (mm) | Furat (mm) | Fogak száma Z | Fogprofil |
|---|---|---|---|---|---|
| 01 | 255 | 2.5 | 25.4 | 60/72 | Váltakozó-bal-jobb / Trapéz-lapos |
| 02 | 305 | 2,4/2,6/4,0 | 25,4 / 31,75 | 54/60/72 | Váltakozó-bal-jobb / Trapéz-lapos |
| 03 | 325 | 3,6/4,0 | 25,4/30/60 | 72/84 | Váltakozó-bal-jobb / Trapéz-lapos |
| 04 | 350 | 3,2/3,6/4,0 | 25,4/30/60 | 48/54/72/84 | Váltakozó-bal-jobb / Trapéz-lapos |
Testreszabás:Egyedi külső átmérő, belső furat, vastagság, fogmennyiség és fogprofil a gépi és nyomtatott áramköri gyártási követelményeknek megfelelően elérhető.
A pengét a következő PCB-panel-méretezési és -vágási alkalmazásokhoz tervezték:
Tömegtérfogatú panelméretezés hagyományos FR-4 rézbevonatú laminátumokhoz.
Magas TG értékű, magas üvegszál tartalmú, nehezen megmunkálható PCB lapok gyártása.
Alumínium alapú nyomtatott áramköri lapok panelméretezése és bontása.
Halogénmentes táblák és kompozit hordozólapok vágása.
Automatikus panelméretező gép folyamatos tömeggyártási sorok.
A következő munkakörülmények nem megfelelőek ehhez a fűrészlaphoz, vagy növelhetik az élvonalbeli sérülések kockázatát:
Tömör fém vágás:Tömör vastag fém, rozsdamentes acél és nagy keménységű fém munkadarabok vágása; A PCD fogak hajlamosak a forgácsolásra.
Kemény szennyeződések:Nagy keményfém szennyeződésekkel és durva részecskékkel kevert munkadarabok, amelyek ütési károkat okoznak a PCD vágófogakban.
Nem megfelelő poreltávolítás:Munkakörülmények hatékony porfúvó és forgácseltávolító eszközök nélkül; a felgyülemlett üvegszálas por felgyorsítja a fogak kopását.
A berendezés túlzott vibrációja:Az orsó túlzott kifutásával vagy laza karimalemezzel rendelkező berendezések; az erős vibráció könnyen PCD fogak kitörését okozza.
Nagy terhelésű száraz vágás:Hosszú ideig tartó nagy terhelésű száraz vágás fúvós hűtés nélkül; a magas hőmérséklet a PCD szegmens keményforrasztásához és az alapfelület deformálódásához vezethet.
Tisztítsa meg az orsó karimáját és a pozicionáló felületet, szerelje fel a fűrészlapot a megfelelő forgásirányban, és megfelelően rögzítse a karima anyákat. Szabályozza a fűrészlap kifutását ≤0,05 mm-nél. Szerelés előtt ellenőrizze, hogy nincsenek-e repedések vagy a fogak repedései.
A fűrészlapon lévő nyílnak összhangban kell lennie az orsó forgási irányával. A fordított szerelés súlyos fogkárosodást okoz.
A nyers nyomtatott áramköri kártyát erősen meg kell nyomni, anélkül, hogy meghajolna vagy elcsúszna. A munkadarab vibrációja a sorja és az egyenetlen vágási méretek fő oka.
Párosítsa az ésszerű orsó-fordulatszámot és az előtolási sebességet a tábla vastagságának és anyagának megfelelően. Kerülje el a túlzott vágási mélységet egyetlen menetben, és tartsa folyamatosan működésben a fúvó- és forgácseltávolító rendszert.
Az alábbi táblázat összefoglalja a gyakori vágási problémákat, a lehetséges okokat és a megfelelő megoldásokat.
| Rendellenes jelenség | Kiváltó ok | Megoldás |
|---|---|---|
| Deszka széle bolyhosodás és üvegszálas sorja | Tompa vágófogak, túlzott előtolás, elégtelen forgácsfújás, laza munkadarab, nagy orsó kifutás | Csökkentse az előtolási sebességet, fokozza a levegő befújását, nyomja meg újra a munkadarabot, ellenőrizze az orsót, térjen vissza az újracsiszoláshoz, ha a fogak elkoptak |
| Instabil vágási méret | Nagy fűrészlap kifutás, laza karima, munkadarab csúszás | Szerelje vissza és rögzítse a fűrészlapot, kalibrálja az orsót, javítsa a tábla rögzítését |
| PCD fogcsordulás / fogvesztés | Rossz forgásirány, kemény szennyeződésekkel kevert deszka, erős vibráció, túl mélyreható egymenetes vágás | Ellenőrizze a forgásirányt, ellenőrizze a nyerslemez minőségét, szüntesse meg a berendezés vibrációját, optimalizálja a vágási paramétereket |
| PCD szegmens keményforrasztása és leesése | Hosszú ideig tartó száraz vágás, túlterheléses vágás, túlzott vágási hő | Fokozza a forgácsfúvás hűtését, csökkenti az előtolást, csökkenti a vágási terhelést |
| Deszkaégés és gyantaperzselés | Nem megfelelő orsó-előtolási paraméter, gyenge forgácseltávolítás | Állítsa be a sebesség-adagolás illesztését, erősítse meg a fújást, hogy eltávolítsa a forró forgácsot |
Tárolja a fűrészlapot egyenként, speciális fűrészlaptartóban, elkerülve az ütközést és leesést. Védje a PCD fogakat a kemény ütésektől, és tartsa távol az ötvözött acél hordozót a nedvességtől a rozsda megelőzése érdekében.
Szemrevételezéssel ellenőrizze a pengét, hogy nincsenek-e rajta repedések, fogak repedései és az aljzat deformációja. Telepítés előtt tisztítsa meg a karimát és a pozicionáló lyukat.
A forgácsfúvó berendezést mindig működtesse. Rendszeresen ellenőrizze a vágási szakasz minőségét és a fogak kopásának állapotát.
Puha kefével vagy alacsony nyomású légpisztollyal távolítsa el a gyanta- és üvegszál-maradványokat a fogrésekről. Soha ne kaparja le a PCD-fogakat kemény eszközökkel.
Ha a vágás minősége nyilvánvalóan romlik, küldje vissza a pengét a gyárba professzionális újracsiszolásra, ha a szolgáltatás elérhető. Ne csiszolja egyedül a pengét.
A1: A PCD gyémánt vágófogak kiváló kopásállósággal rendelkeznek, és az ötvözött acél hordozó jó nagy sebességű dinamikus egyensúlyt biztosít. Élettartama többszöröse a volfrámacél fűrészlapokénak. Stabil vágási minőséget biztosít tömeges vágásnál kevesebb üvegszál és rézfólia sorja mellett, csökkenti a gyakori szerszámcserét és javítja a gyártás hatékonyságát.
V2: A gyakori lehetőségek az alternatív bal-jobb fogak és a trapéz alakú lapos (magas-alacsony) fogak. Válassza ki a tábla anyaga és vastagsága szerint; egyedi fogprofilok kérésre rendelkezésre állnak.
A3: AzPCD fűrészlap PCB-hezalkalmas olyan NYÁK-anyagok panelméretezésére és vágására, mint a közönséges FR-4 rézbevonatú laminátumok, magas üvegszálas lapok és alumínium alaplapok.
A4: Az élettartam a tábla üvegszál-tartalmától, az orsó fordulatszámától, az előtolási sebességtől és a forgácsfújó hatástól függ. Egyenlő munkakörülmények között sokkal jobban teljesít, mint a volfrámacél fűrészlapok; a magas üvegszálas anyag felgyorsítja a vágófogak kopását.
V5: Nem feltétlenül. Az okok közé tartozhatnak a kopott vágófogak, a túlzott előtolás, az elégtelen forgácsfújás, a tábla laza befogása és a nagy orsó kifutása. Az új szerszám gyenge teljesítménye esetén először ellenőrizze a berendezés paramétereit és a befogás állapotát. Az élvonalbeli kopás után újracsiszolásra lehet szükség.
Cím
17. épület, Yonglida Tiansheng Industrial Park, Gangkou sugárút 50. szám, Wanjiang kerület, Dongguan város, Guangdong tartomány, Kína
Tel