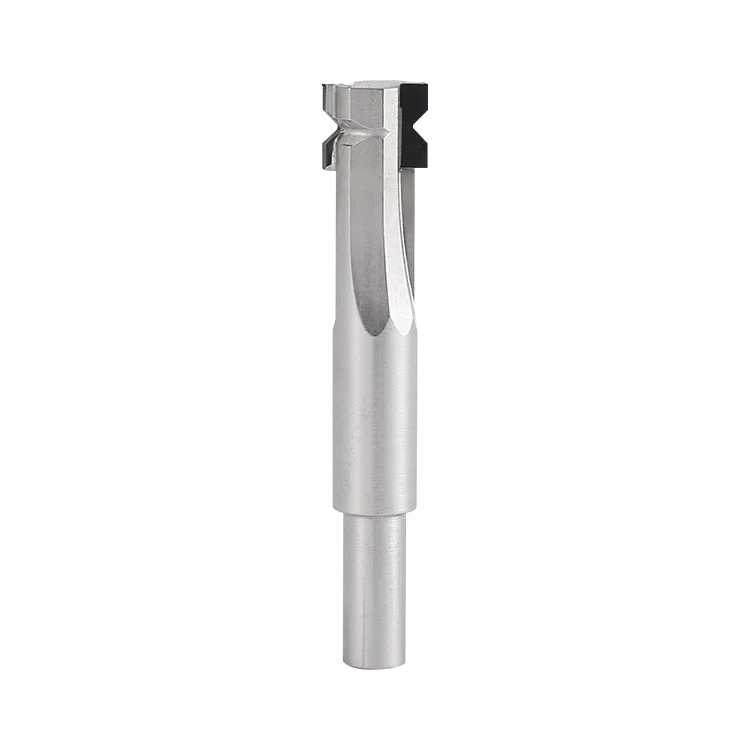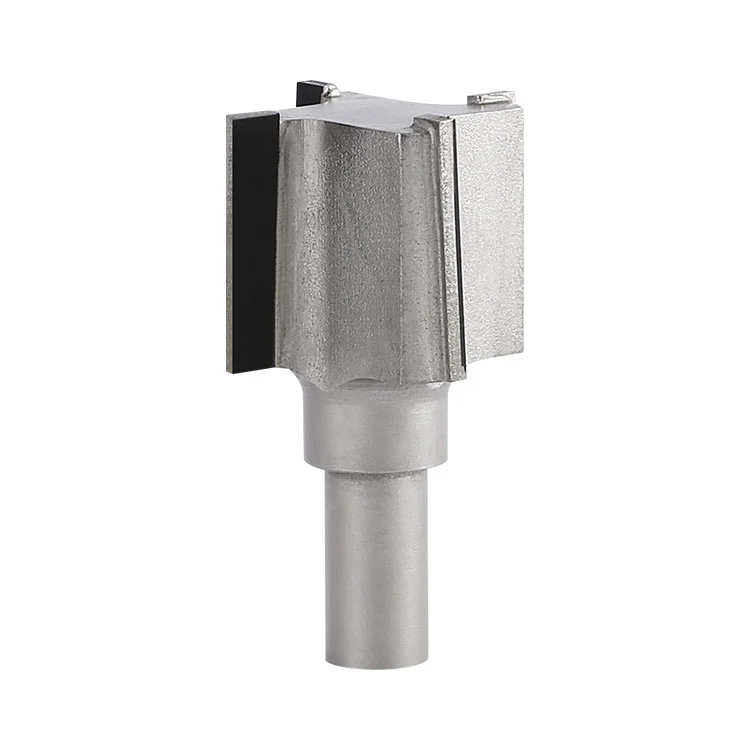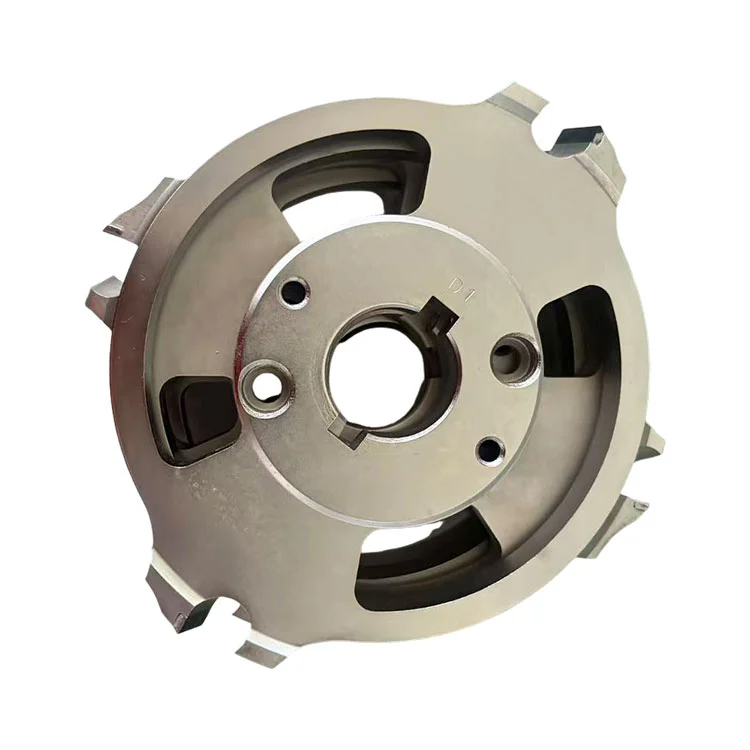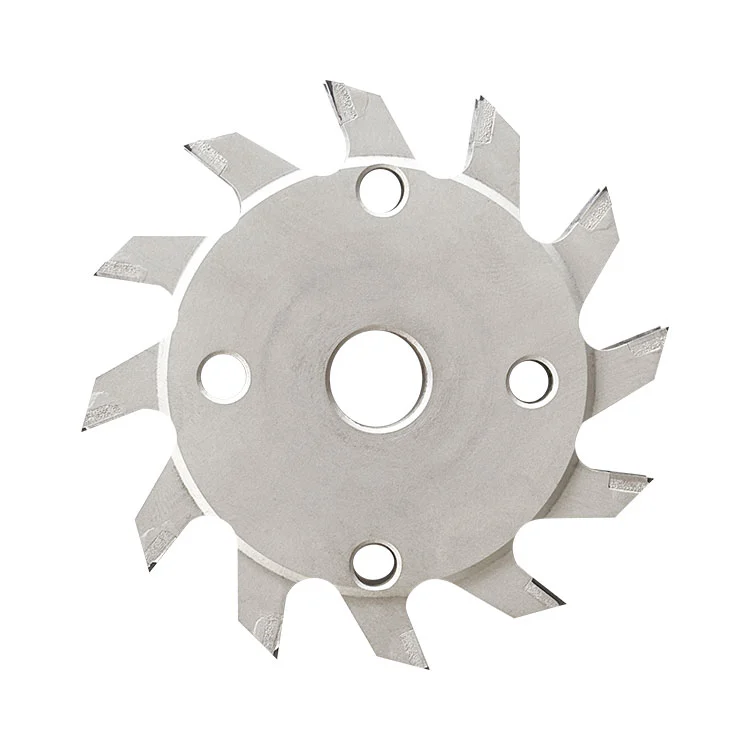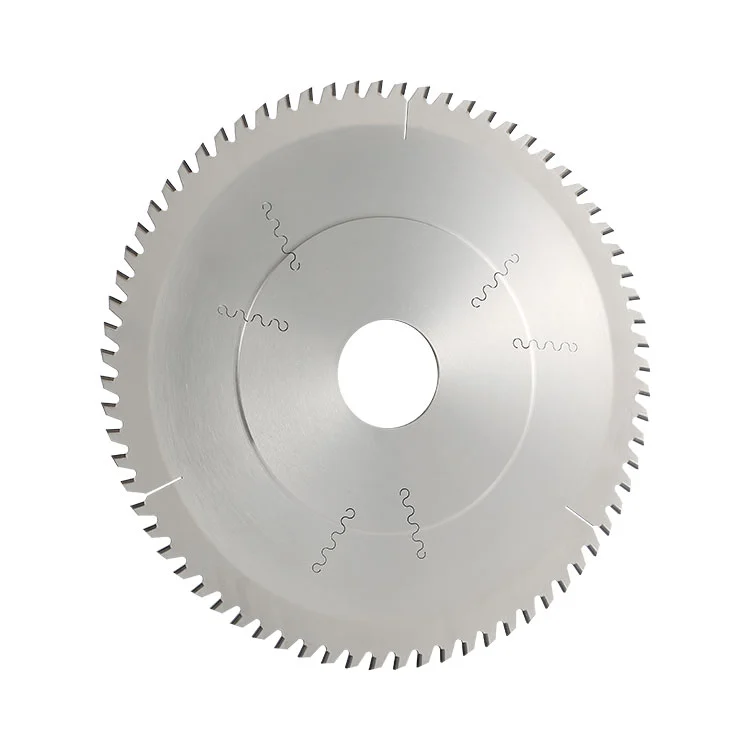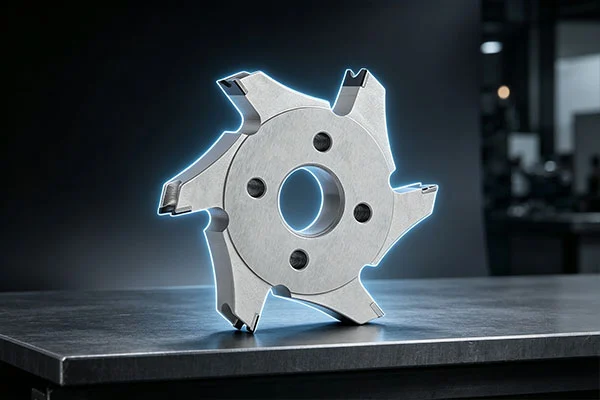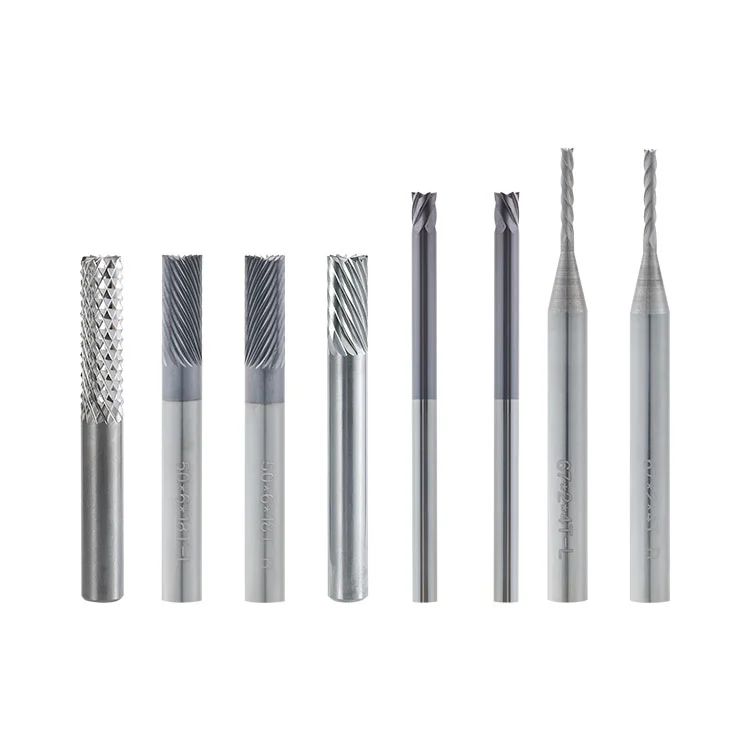
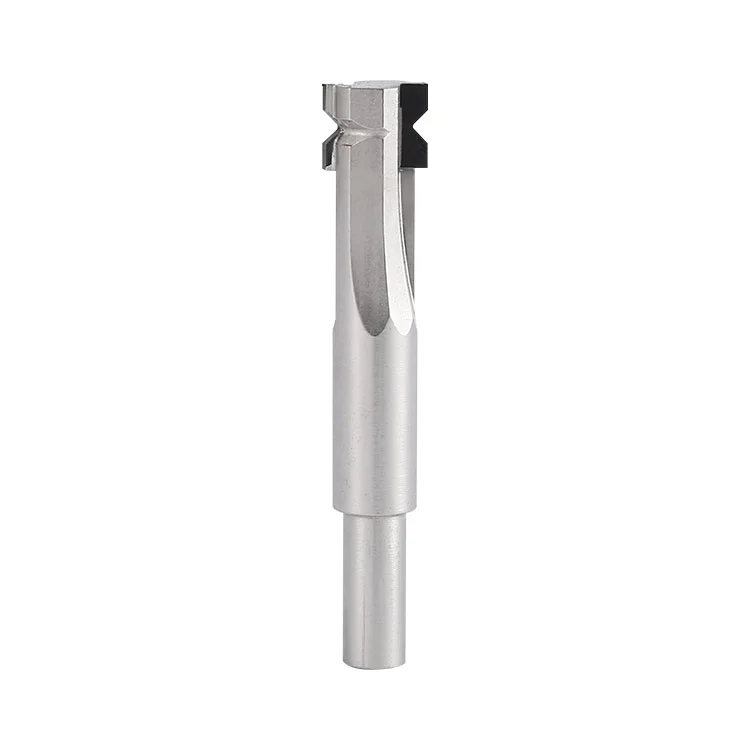
A kínai PCD PCB kis saroksugarú vágószerszámok gyártója, a Winway precíziós vágószerszámokat kínál azoknak a PCB-gyártóknak, akik megbízható mikrosugarú megmunkálási megoldásokat keresnek. Ötvözött acél szára egy magas hőmérsékleten forrasztott PCD gyémánt betéttel van integrálva, amely precízen csiszolt mikroíves vágóéllel rendelkezik. A szerszám az éles éleket lekerekíti a nyomtatott áramkör külső kontúrjai, rések és furatnyílásai mentén, így a derékszögű éleket sima R-ívekké alakítja. Ez segít csökkenteni a feszültségkoncentrációt, megakadályozza a tábla élek letöredezését és a rézfólia felemelését, valamint eltávolítja a megmunkálási sorját. A hagyományos volfrám-acél kis sugarú marókkal összehasonlítva a PCD gyémánt él nagyobb kopásállóságot biztosít az üvegszálas táblák megmunkálásakor, meghosszabbítva a szerszám élettartamát és támogatja a folyamatos tömeggyártást.
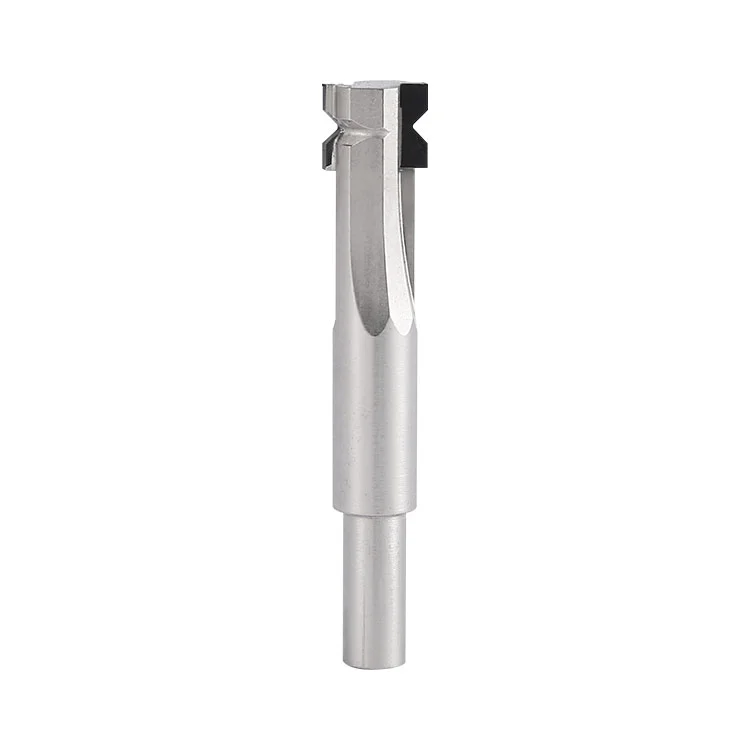
A PCD PCB kis saroksugárvágó egy szár típusú formázószerszám, amely ötvözött acél hordozóból és magas hőmérsékleten keményforrasztott PCD gyémánt ív alakú vágóélből áll. Kifejezetten 0,1/0,3/0,5 mm tipikus R-értékű nyomtatott áramköri lapok mikrosugarú formázására tervezték. Az előre beállított ívvágó él egy menetben lemarja a szabványos lekerekített sarkokat, megvalósítva a deszkaél- és furatnyitó passziválást és sorjázást. A NYÁK-alakítási folyamatokhoz dedikált gyémánt vágószerszámokhoz tartozik.
Nagy sebességű forgás:A szerszámgép orsója a szerszámot nagy fordulatszámra hajtja, és a PCD ív alakú vágóél érintkezik a nyomtatott áramköri munkadarab derékszögű élével.
Kontúr etetés:Az ívvágó él egyenletesen halad a munkadarab kontúrja mentén, és eltávolítja az éles szögű anyagot, így egy menetben szabványos mikrosugarú ívet alkot.
Forgács evakuálás:A spirális forgácshornyok gyorsan eltávolítják az üvegszálas port és a gyantaforgácsot, csökkentve a forgácssúrlódás miatti karcolás és hőégés kockázatát a vágóélen és a tábla felületén.
Kopásálló megmunkálás:Az ultra-nagy keménységű PCD gyémánt élnek köszönhetően a szerszám lassan kopik üvegszállal töltött anyag vágásakor, így stabil R-méreteket biztosít a tételeken, és csökkenti a gyakori szerszámcsere gyakoriságát.
| Tétel | Paraméter specifikáció |
| Termék neve | PCD PCB kis sarok sugarú vágó |
| Vágás külső átmérője | 9,5 mm |
| Teljes hossz | 55 mm |
| Szár átmérője | 6 mm |
| Opcionális Sugár | R0,1 / R0,3 / R0,5 mm |
| Élvonalbeli anyag | PCD polikristályos gyémánt |
| Szár szubsztrát anyaga | Hőkezelt, nagy szilárdságú ötvözött acél |
FR-4 és üvegszálas táblák:Lapélkerekítés, passziválás és sorjázás PCB FR-4 üvegszálas táblákhoz, magas TG értékű lapokhoz és magas üvegszálas táblákhoz.
Alumínium alapú és fémmagos PCB:R-szög kialakítása alumínium bázisú és fémmagos NYÁK élein és furatnyílásain.
Többrétegű és nehéz rézlemezek:Kontúrsaroklekerekítés, amely megakadályozza a rézfólia felemelését és az élek letöredezését.
V-CUT slot feldolgozás:R-szögű kezelés a V-CUT nyílások mindkét végén a repedés kockázatának csökkentése érdekében a táblatörés során.
Tömeggyártású PCB formázás:Precíziós megmunkálási forgatókönyvek, amelyek nagy R-szög-konzisztenciát és hosszú élettartamú folyamatos megmunkálást igényelnek.
Tömör fém megmunkálás:Vastag tömör fém, rozsdamentes acél vagy nagy keménységű tömör fém alkatrészek megmunkálása. (A PCD üvegszál/gyanta alapú hordozóra van optimalizálva; a fémvágás könnyen élvonalbeli forgácsolást okoz.)
Kemény szennyeződéseket tartalmazó munkadarabok:Nagy mennyiségű kemény durva szemcsés idegen anyagot vagy masszív fémes szennyeződéseket tartalmazó munkadarabok, amelyek súlyos ütési forgácsolást okozhatnak a PCD élén.
Túlzott vágási mélység:Az egymenetes mélység meghaladja a megengedett élvonali határt, ami élletöréshez és az aljzat károsodásához vezet.
Nem megfelelő porgyűjtés:Porgyűjtő rendszer nélküli berendezések, ahol a felgyülemlett üvegszálas por felgyorsítja az élek kopását és megkarcolja a tábla felületét.
Instabil megmunkálási beállítás:Munkakörülmények nagy orsó kifutással vagy laza rögzítésekkel; a PCD széle erősen hajlamos a rezgés hatására feltöredezni.
Hosszan tartó magas hőmérsékletű vágás:Hosszú ideig tartó nagy terhelésű szárazvágás magas hőmérsékleten, ahol a PCD forrasztott hézag leválását, az acél hordozó pedig a termikus deformációt kockáztatja.
1. Ne kezdje el a megmunkálást túlzott orsókifutás, szennyezett befogópatron vagy kopott patron esetén; vibráció letöri a PCD gyémánt élét.
2. Tiltsa meg a szerszám ütközését vagy az orsó beindítását, ha nincs befogott munkadarab.
3. A porgyűjtő rendszert engedélyezni kell; üvegszálas por koptatja a vágóélt és felgyorsítja a kopást.
4. Tiltsa meg a vészleállításokat vagy az éles előtolási irány változtatásokat nagy sebességű forgás közben.
5. Soha ne lépje túl az ajánlott maximális vágási mélységet; a teljes mélységű egymenetes vágás tilos.
6. Ne használja a szerszámot csiszolásra vagy homokfúvásra; a PCD élét védeni kell a kemény tárgyak ütközésétől.
7. Akadályozza meg a szerszám leesését és erős ütését. A PCD csúcs törékeny, és kisebb ütések hatására kitörhet; az acélszár ütközés után elhajolhat.
| Rendellenes jelenség | Kiváltó ok |
| Deszkaél-forgácsolás és üvegszál húzás | Nagy orsó kifutás, túlzott előtolás, tompa vágóél, túl sok töltőanyag/szennyeződés a táblán belül, nem megfelelő porgyűjtés. |
| Instabil R-sugár méret | Gyenge koncentrikusság, csúszó befogópatron, befogatlan munkadarab, ütés hatására meggörbült szerszámhordozó. |
| Repedt PCD hegy / fogvesztés | Szerszámütközés, kemény idegen szennyeződések a munkadarab belsejében, erős vibráció, túlzott egymenetes vágási mélység. |
| Élvonalbeli leválasztás (PCD lapka leesése) | Túlzott forgácsolási hő, túlterheléses megmunkálás, sérült forrasztott kötés, hosszan tartó száraz vágás hűtés nélkül, hordozó hődeformációja húzó keményforrasztó varrat. |
| Elfeketedett táblafelület és gyantával égő él | Nem megfelelő orsó-fordulatszám, rossz forgácselszívás, forgács ég a tábla felülete magas hőmérsékleten. |
| A szerszám élettartama messze elmarad a várttól | Magas üvegszálas munkadarab, ésszerűtlen forgácsolási paraméterek, gyenge porgyűjtő hatás, deformált aljzat okozta instabil vágás. |
Tárolás:Tárolja egyenként egy speciális, élvonalbeli védelemmel ellátott szerszámos dobozban. Nincs egymásra rakás vagy csupasz elhelyezés az ütközés elkerülése érdekében.
Működés előtt:Szemrevételezéssel ellenőrizze, hogy nincsenek-e bevágások vagy repedések a vágóélen; tiszta befogópor; próbaorsó kifutása.
A megmunkálás során:Folyamatosan működtesse a porgyűjtő rendszert. Rendszeresen mintavétellel ellenőrizze az R-dimenziót, és figyelje a legkorszerűbb kopást és a szár deformációját.
Megmunkálás után:Fújja le a forgácsport a vágóélről alacsony nyomású légpisztollyal (ne karcolja meg kemény tárgyak a gyémánt élt); vizsgálja meg a PCD élét, hogy nincs-e benne mikrochip.
Kezelés:Csak a szárat fogja meg, ne érintse meg a gyémánt hegyét; megakadályozza a leejtést, ami meghajlíthatja az acélfelületet és letörheti a szerszámot.
A1: Leginkább a túlzott vágási hő és ütési terhelés okozza. A magas hőmérsékleten forrasztott kötés túlzott igénybevételt visel el, és a PCD betét elválik a nagy szilárdságú acél hordozótól. Az acél szubsztrátum termikus deformációja szintén növeli a leválás kockázatát. Csökkentse a vágási mélységet, optimalizálja a paramétereket, és garantálja a porgyűjtést és a hőelvezetést.
A2: Valószínűleg a többrétegű vágómenetek rossz átfedése, laza rögzítések, meggörbült acélszárak vagy túlzott szerszámkoncentrikus hiba. Prioritások: ellenőrizze a befogópatront, az orsó kifutását és a szár egyenességét.
A3: Igen. A PCD kis sugarú marók alkalmasak alumínium alapú nyomtatott áramköri lapokhoz. Optimalizálja a vágási paramétereket, hogy megakadályozza az alumínium forgács tapadását, és szabályozza a vágási hőt, hogy elkerülje az aljzat termikus deformációját.
Cím
17. épület, Yonglida Tiansheng Industrial Park, Gangkou sugárút 50. szám, Wanjiang kerület, Dongguan város, Guangdong tartomány, Kína
Tel