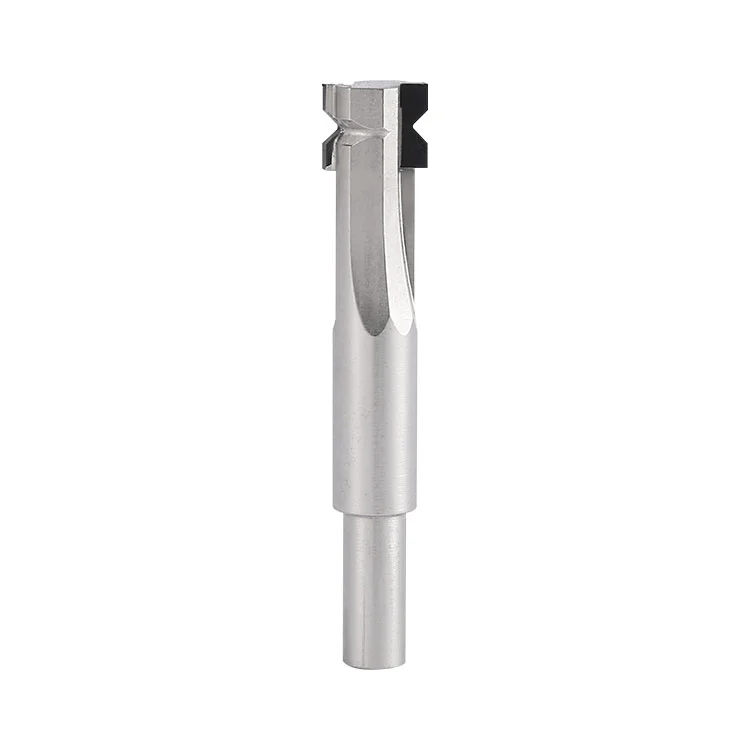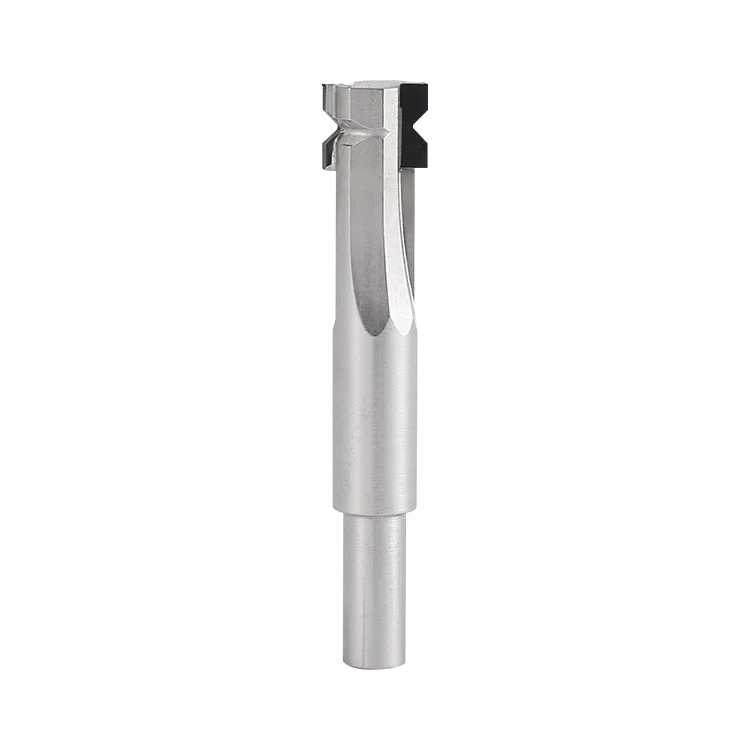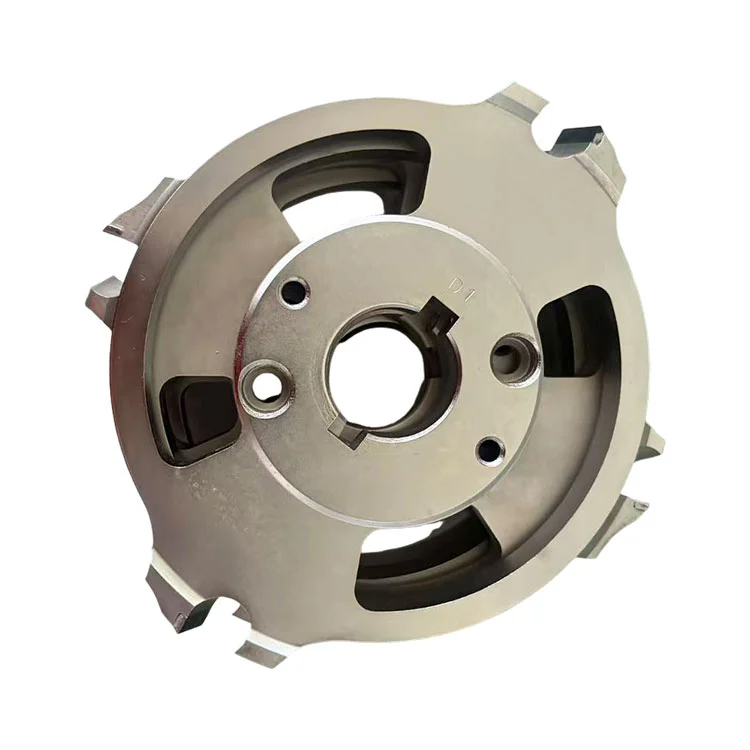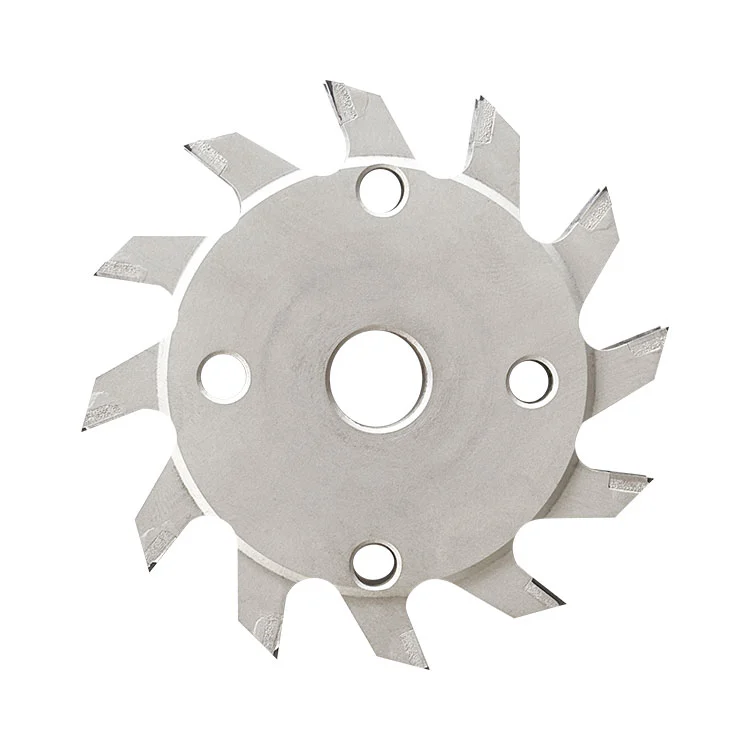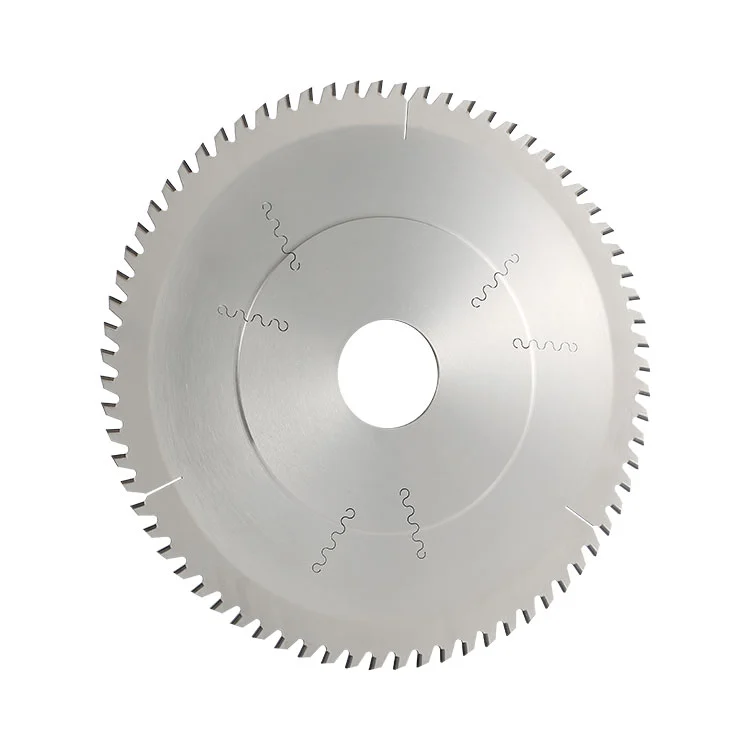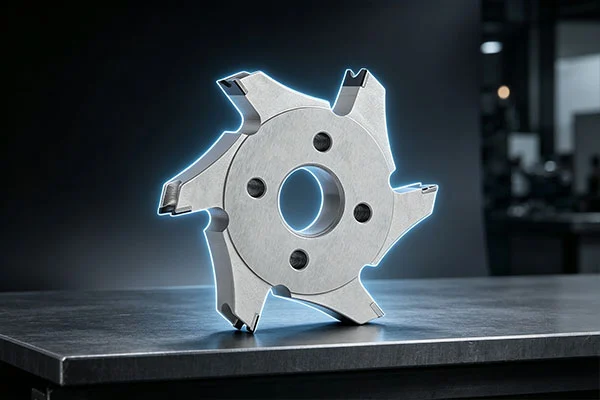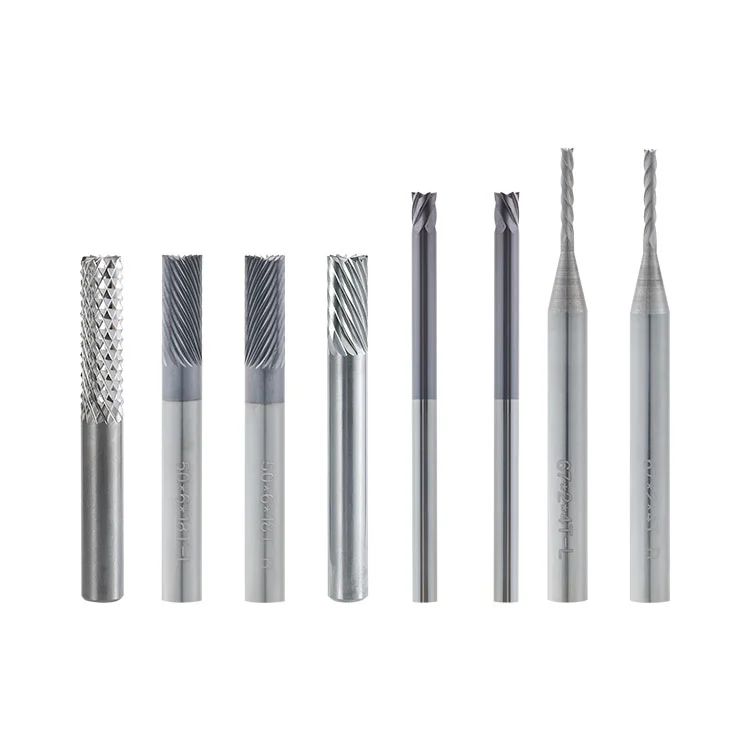
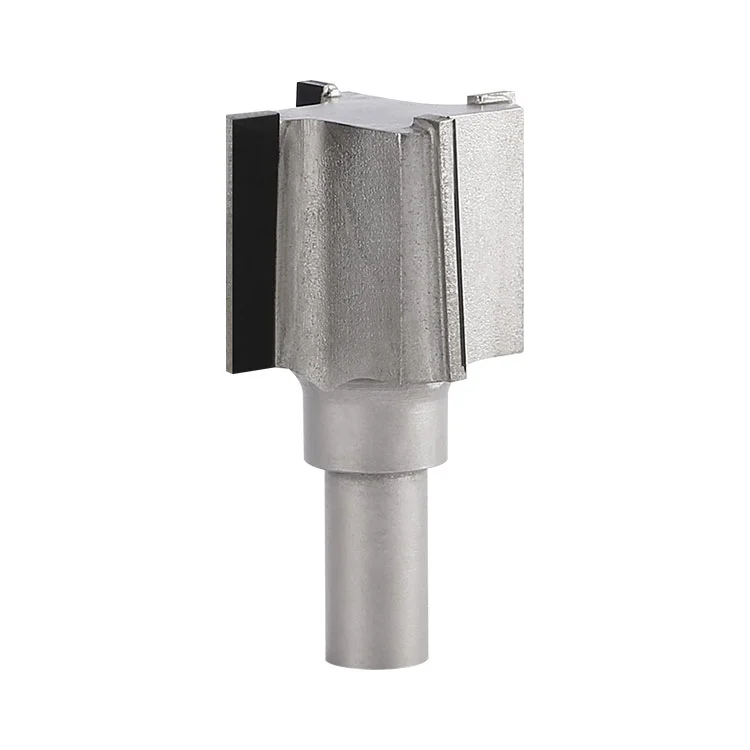
A Winway a PCD PCB egyenes saroksugárvágót szállítja nagykereskedelmi és egyedi megrendelésekhez. A szerszámtest szára ötvözött acélból készült, a vágóél polikristályos gyémánttal hegesztett, precíziós csiszolással. A rádiuszos megmunkálásnál egyetlen menetben tudja befejezni az egyenes élvágást és az élsugár formázást, kiküszöbölve a másodlagos letörési folyamatot. Kifejezetten erősen koptató anyagokhoz, például üvegszálas lapokhoz, többrétegű áramköri lapokhoz és szigetelő kompozit anyagokhoz tervezték. Megoldja a fájdalompontokat, beleértve a közönséges keményfém marók gyors kopását, a felület elmosódását és az inkonzisztens sugarat, és széles körben használják PCB, új energiaszigetelő lapok és műszaki műanyagok precíziós megmunkálásában.
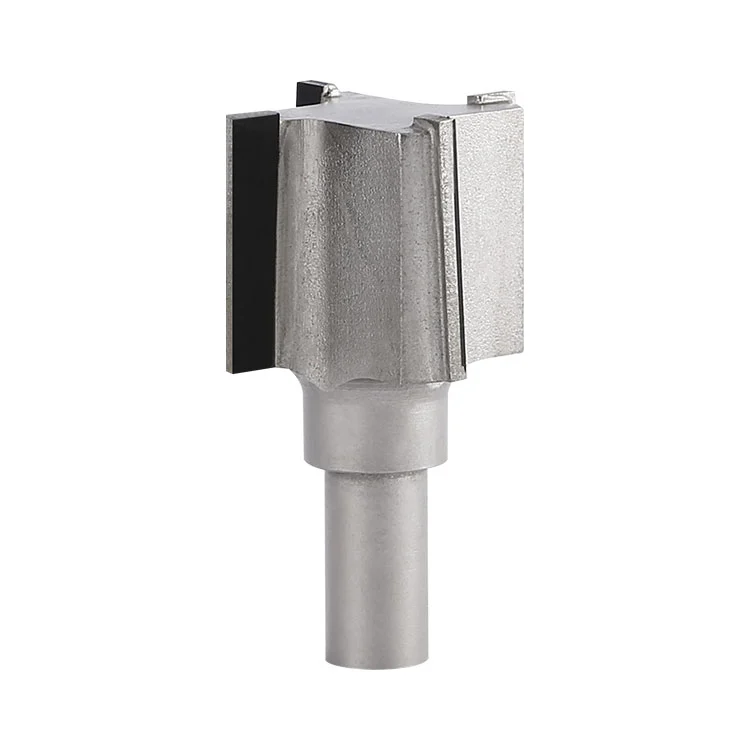
PCD PCB egyenes saroksugarú maró: precíziós alakító marószerszám ötvözött acél szárral, polikristályos gyémánttal (PCD) hegesztett vágóélként. Vágóéle előkészített és köszörült. Egylépcsős marás és saroksugár-alakítás lemezeken sugármarógépekkel történő egylépéses megmunkálására szolgál.
1. A sugármaró gép orsója nagy sebességgel forgatja a szerszámot, és a PCD kompozit vágóél érintkezik a lemez munkadarab szélével.
2. A maró a munkadarab kontúrja mentén halad, eltávolítja az éles szögű anyagot, és egy menetben befejezi az egyenes élmarást és a sarok R-szög kialakítását.
3. A forgácshornyok zökkenőmentesen ürítik ki a gyantát és az üvegszálas forgácsot, csökkentik a karcolások és a forgácssúrlódás miatti hőégés kockázatát a lemez felületén.
4. Az ultrakemény PCD vágóél előnyeit kihasználva a szerszám lassan kopik az üvegszállal töltött anyagok vágásakor, garantálja az R-szög stabil méretét tömeges térfogatú feldolgozásnál.
| Tétel | Paraméter specifikáció |
| Termék neve | PCD PCB egyenes sarok sugárvágó |
| Vágás külső átmérője | 30 mm |
| Teljes hossz | 65 mm |
| Szár átmérője | 10 mm |
| Fogak száma | 4 |
| Vágóél hossz | 25 mm |
| Élvonalbeli anyag | PCD polikristályos gyémánt |
| Szár szubsztrát anyaga | Ötvözött acél |
1. A PCD PCB Straight Corner Radius Cutter profilmarásra és saroklekerekítésre szolgál FR4 többrétegű lapokhoz és üvegszálas lapokhoz a PCB-iparban.
2. Különféle üvegszál erősítésű szigetelőlemezek és szintetikus kompozit lemezek megmunkálása.
3. Precíziós élmarás és R-szögalakítás műszaki műanyagokhoz, akril és bakelit lemezekhez.
4. Precíziós feldolgozás új energiájú szigetelőlapokhoz, szerszámlemezekhez és rögzítőlemezekhez.
1. Szénacél, vas és egyéb vasfém munkadarabok megmunkálása; A PCD anyag szívóssága viszonylag alacsony, és vasfémek vágásakor könnyen elszenvedi az élvonalbeli forgácsolást.
2. Masszív keményfém szennyeződésekkel vagy durva kemény részecskékkel kevert munkadarabok, amelyek ütési sérülést okoznak a PCD vágóélen.
3. Túl nagy egymenetes vágási mélység, amely meghaladja a megengedett vágóél-határértéket, ami PCD forrasztási zóna forgácsolásához és az aljzat deformációjához vezet.
4. Berendezés hatékony forgácseltávolító rendszer nélkül; a felgyülemlett üvegszálas por felgyorsítja az élvonalbeli kopást és megkarcolja a munkadarab felületét.
5. Megmunkálás nagy orsó kifutása vagy laza rögzítés esetén; a vibráció könnyen PCD élletörést okoz.
6. Hosszú ideig tartó nagy terhelésű szárazvágás hőleadás nélkül; a magas hőmérséklet a PCD keményforrasztóréteg leválását és az ötvözött acél hordozó termikus deformációját okozhatja.
1. ❌ Félreértés:A PCD-vágók mindenféle anyagot képesek feldolgozniJavítás:A PCD alkalmas üvegszállal töltött PCB, kompozit és műanyag anyagokhoz. A vasfémek és a nagy kemény szennyeződések károsítják a gyémánt vágóélét.
2. ❌ Félreértés:A nagyobb vágási mélység nagyobb termelési hatékonyságot eredményezJavítás:Rétegenkénti vágást kell alkalmazni. A túlzott egymeneti mélység a PCD keményforrasztási pozícióban forgácsolást és az aljzat deformálódását okozhatja túlzott igénybevétel esetén.
3. ❌ Félreértés:PCD-eszközök használatakor nem kell ellenőrizni az orsó kifutásátJavítás:A PCD penge törékeny; Az orsó túlzott kifutása gyakori élkivágáshoz vezet, ami nagymértékben lerövidíti a szerszám élettartamát.
1. Ne kezdje el a vágást az orsó túlzott kifutása, piszkos vagy elkopott patron esetén; a vibráció letöri a PCD vágóélét.
2. Tiltsa meg a szerszám ütközését vagy az orsó indítását befogatlan munkadarabbal.
3. A forgácsfúvó / porgyűjtő rendszert folyamatosan üzemben kell tartani; üvegszálas por koptatja a PCD élét és felgyorsítja a kopást.
4. Tiltsa meg a vészleállítást és az éles előtolási irány változtatást nagy sebességű forgási állapot esetén.
5. Soha ne lépje túl a megengedett egymenetes vágási mélységet; egyszeri teljes mélységű vágás tilos.
6. Akadályozza meg a vágóeszköz leesését és erős ütését. A PCD hegy törékeny, és enyhe ütés hatására könnyen letörik; az ötvözött acél szár ütközés után elhajolhat.
| Rendellenes jelenség | Kiváltó ok |
| Lemezszél-forgácsolás és üvegszálas fuzírozás | Nagy orsó kifutás, túlgyors előtolás, kopott vágóél, szennyeződések a lemez belsejében, elégtelen forgácsfújás és porgyűjtés. |
| Instabil R-szög méret | Gyenge koncentrikusság, csúszó befogópatron, laza a munkadarab befogása, a szár ütés hatására meggörbült. |
| PCD élvonalbeli forgácsolás / bevágás | Szerszámütközés, kemény idegen anyag a munkadarab belsejében, erős vibráció, túlzott egymenetes vágásmélység. |
| PCD betét leválása és leesése | Túl magas vágási hőmérséklet, túlterheléses megmunkálás, sérült forrasztási varrat, hosszú ideig tartó száraz vágás hőelvezetés nélkül, az aljzat termikus deformációja. |
| Égett és megfeketedett lemezfelület | Nem megfelelő orsó-előtolási paraméter, rossz forgácselszívás, forró forgács perzseli a munkadarab felületét. |
| A szerszám élettartama messze elmarad a várttól | Magas üvegszálas munkadarab, ésszerűtlen forgácsolási paraméterek, gyenge poreltávolító hatás, deformálódott szár, ami instabil vágást okoz. |
1. Tárolás:Tárolja egyenként speciális szerszámosládában, élvonalbeli védelemmel. Nincs rakás vagy csupasz elhelyezés, kerülje az ütközést.
2. Működés előtt:Szemrevételezéssel ellenőrzi a legfejlettebb törést vagy repedést; tiszta befogópor; ellenőrizze az orsó kifutását.
3. A megmunkálás során:Folyamatosan működjön a porgyűjtő / légfúvó rendszer. Rendszeresen ellenőrizze az R-szög méretét, figyelje a legkorszerűbb kopást és a szár deformációját.
4. Megmunkálás után:Fújja el a forgácsot és a port alacsony nyomású légpisztollyal, ne karcolja meg kemény tárgyakkal a PCD élét; vizsgálja meg a PCD élét mikrochippel.
5. Kezelés:Csak a szárrészt fogja meg, ne érintse meg a PCD vágócsúcsot; megakadályozza a leejtést, hogy elkerülje a meggörbült szárat és a szerszámhulladékot.
A1: A PCD gyémánt élvonal sokkal nagyobb kopásállósággal rendelkezik, mint a keményfém. Üvegszálas lemezek feldolgozása esetén az élettartam több mint tízszeresére növelhető, és kevesebb elmosódás fordul elő. Hiányossága a viszonylag alacsony szívósság; nem használható vasfém megmunkálására.
A2: Túl nagy előtolás, nagy orsó kifutás, nem megfelelő munkadarab befogás vagy túllógó szerszámhossz. Javasoljuk, hogy csökkentse az előtolási sebességet, és ellenőrizze a rögzítés és az orsó állapotát.
A3: Igen. Küldje vissza a gyárba professzionális újracsiszolási szolgáltatásra, hogy helyreállítsa a csúcspontosságot az élkopás után.
A4: Nem alkalmas acél, vas és egyéb vasfém lemezekhez. Üvegszálas lemezekre, NYÁK-ra, kompozit anyagokra és műszaki-műanyag munkadarabokra vonatkozik.
Cím
17. épület, Yonglida Tiansheng Industrial Park, Gangkou sugárút 50. szám, Wanjiang kerület, Dongguan város, Guangdong tartomány, Kína
Tel